






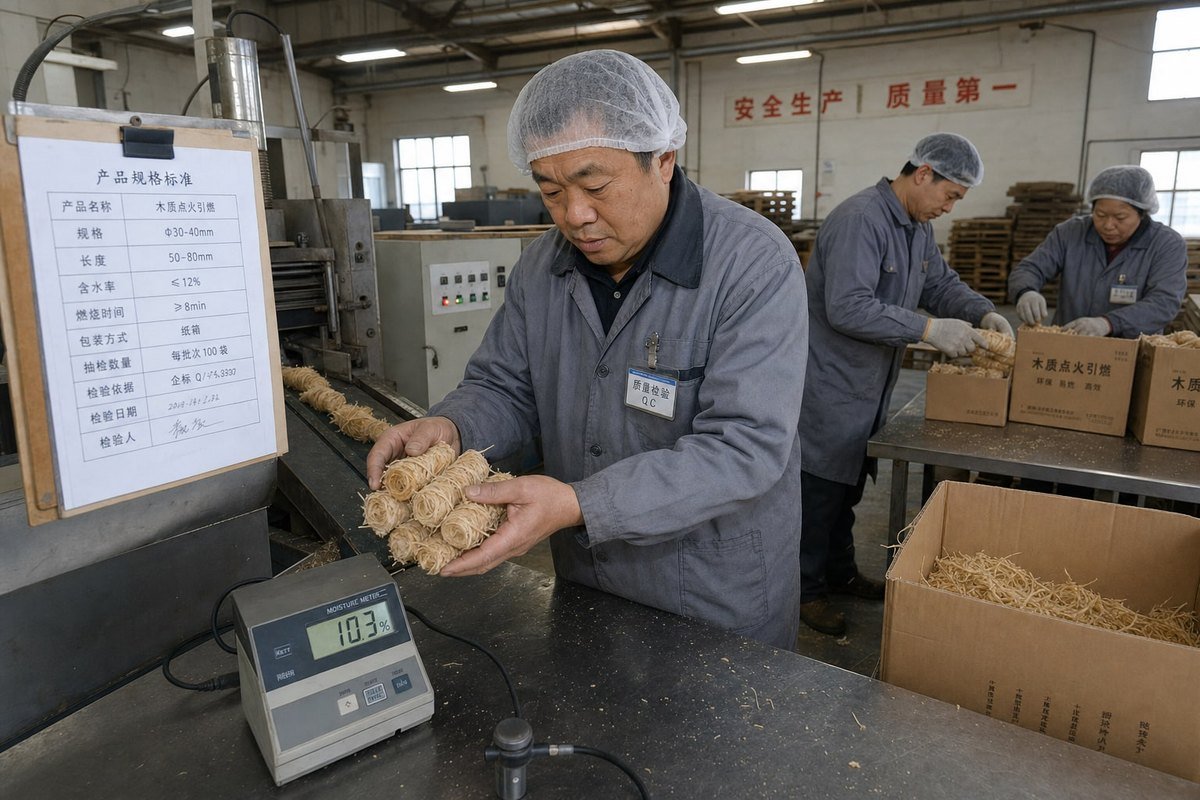
Une inspection en milieu de production pour des allume-feu en bois a évité à l'un de nos acheteurs une défaillance de lot complet l'année dernière. Sautez-la, et les défauts cachés comme l'excès d'humidité sont expédiés directement à votre entrepôt. Notre chaîne de production nous a appris à les détecter tôt.
Une inspection en milieu de production pour les allume-feux en bois signifie vérifier les matières premières, la teneur en humidité, la consistance du revêtement de cire, les performances d'allumage, la durée de combustion et l'emballage pendant que le lot est encore en cours de fabrication. Les acheteurs doivent prélever des échantillons aléatoires, effectuer des tests d'allumage en direct, vérifier les documents de conformité et exiger des mesures correctives avant que la production ne se poursuive.
C'est la réponse courte. Maintenant, laissez-moi vous guider à travers chaque étape en détail, de la même manière que je guiderais l'un de nos propres distributeurs visitant notre usine.
Que dois-je vérifier en premier lors d'une inspection à mi-production pour les allume-feux en bois ?
Il y a quelques années, un acheteur allemand a visité notre usine de Ningbo en pleine production. Sa première question ne portait pas sur le prix. Elle portait sur l'humidité. Il savait exactement où se cache la qualité.
Vérifiez d'abord les matières premières et la teneur en humidité. Confirmez que la laine de bois correspond aux spécifications convenues, vérifiez que l'humidité se situe dans la plage cible à l'aide d'un appareil de mesure calibré, puis inspectez la consistance du revêtement de cire, la densité unitaire et l'intégrité structurelle en manipulant des échantillons aléatoires prélevés à différents points de la ligne.
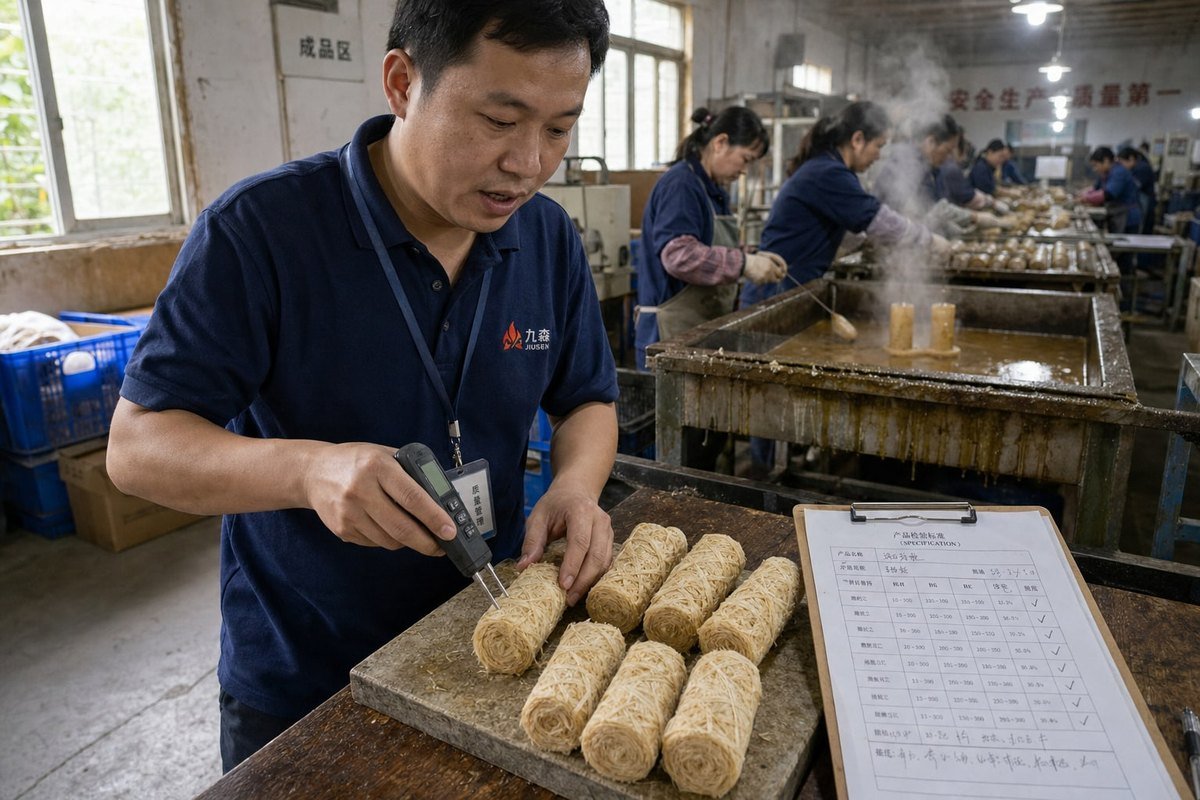
L'ordre de vos vérifications est important. L'humidité et les matériaux viennent en premier car tout ce qui suit en dépend. Si le processus de production de laine de bois 1 fonctionne trop humide, l'allume-feu fini résistera à l'allumage. S'il fonctionne trop sec, les rouleaux deviennent cassants et s'effritent pendant le transport. Dans notre propre étape de séchage, nous maintenons chaque lot dans une fenêtre d'humidité stricte avant que tout trempage dans la cire ne commence, car nous avons appris tôt qu'aucune quantité de cire ne peut réparer un cœur mal séché.
Commencez par la fiche technique
Avant de toucher un seul échantillon, examinez la fiche technique écrite du produit. Elle doit indiquer le type de matériau, le poids cible, les dimensions, la plage d'humidité et le rapport de cire. Chaque vérification que vous effectuez ensuite compare la réalité à ce document. Sans cela, vous inspectez au toucher, et le toucher n'est pas une liste de contrôle de contrôle qualité.
Votre liste de contrôle de la première heure
| Point de contrôle | Ce qu'il faut vérifier | Échec courant |
|---|---|---|
| Matière première | Laine de bois, cire, pas de charges cachées | Fibres substituées ou liants synthétiques |
| Test de teneur en humidité | Dans la plage convenue via un compteur calibré | Cœurs trop humides qui ne s'allumeront pas |
| Consistance du revêtement de cire | Couverture uniforme, pas de zones nues ou de coulures | Revêtement de surface uniquement qui s'écaille |
| Densité et forme | Rouleaux uniformes, poids correct | Emballage lâche provoquant une combustion inégale |
| Intégrité structurelle | Pas d'effritement, de déchiquetage ou de fuite de cire | Unités trop sèches et cassantes |
Manipulez au moins une douzaine d'unités à la main. Pressez-les doucement. Roulez-les entre vos paumes. Un rouleau de bois bien fait trempé dans la cire conserve sa forme sans perdre de brins. Demandez également à voir les registres de traçabilité des matières premières de l'usine à ce stade. La vérification de la certification FSC, lorsque l'acheteur exige des intrants en bois certifiés, est beaucoup plus facile à confirmer en milieu de production qu'une fois les marchandises emballées.
Quelles normes de conformité et de sécurité mon fournisseur doit-il respecter à ce stade ?
D'après notre expérience d'exportation vers les États-Unis, l'Allemagne et le Royaume-Uni, la conformité n'est jamais un luxe. Les acheteurs de ces marchés considèrent les rapports de test manquants comme un motif de disqualification automatique, et à juste titre.
Votre fournisseur doit détenir la norme ISO 9001 pour la gestion de la qualité, la BSCI pour la conformité sociale, le marquage CE le cas échéant, et des rapports de test valides de tiers tels que SGS ou Intertek. En cours de production, vérifiez que les certificats sont à jour, que les codes de lot sont appliqués, et que la conformité de l'emballage et de l'étiquetage correspond à votre marché de destination.
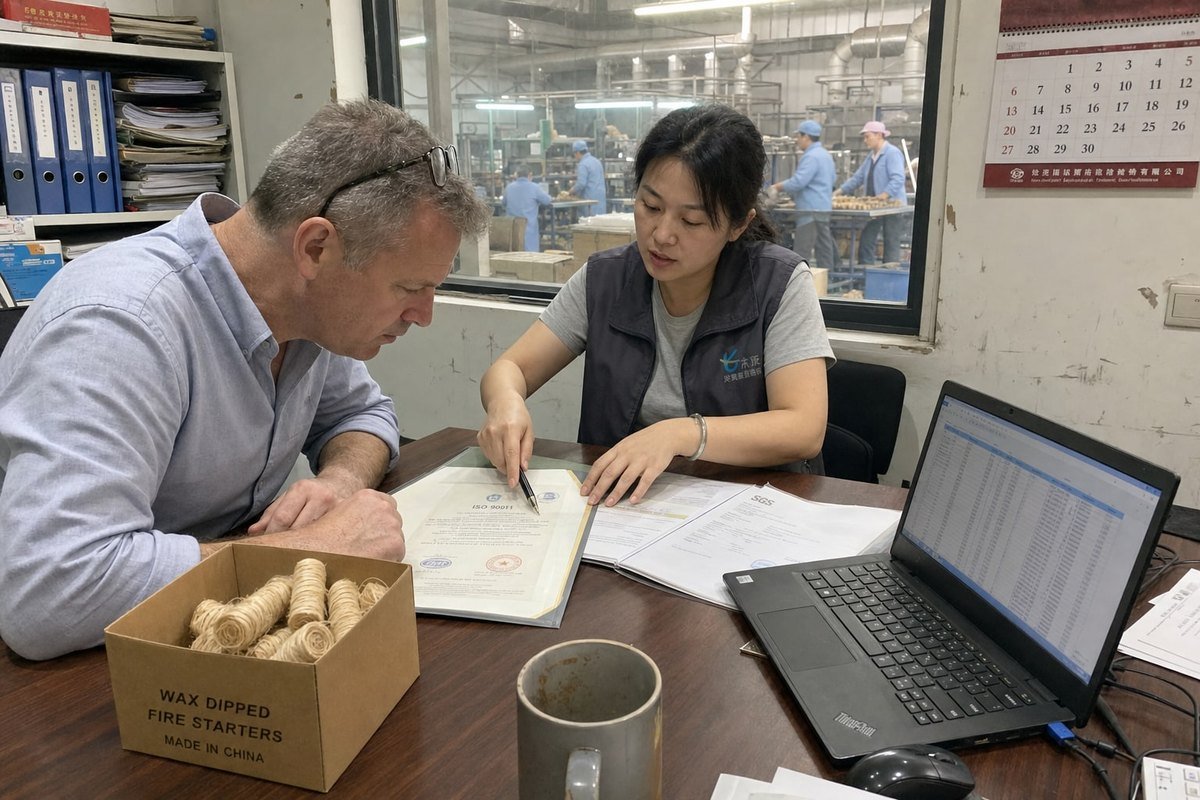
Les contrôles de conformité lors d'une inspection en milieu de production diffèrent d'une révision de la documentation au stade de la cotation. Lors de la cotation, vous voyez des PDF. En milieu de production, vous voyez si le processus certifié est réellement suivi sur la ligne. Ce sont deux choses très différentes. J'ai vu des acheteurs découvrir qu'un beau certificat ISO 2 d'un fournisseur appartenait à une usine partenaire, pas au site qui fabriquait leurs marchandises. Demandez des certificats qui nomment l'usine de production réelle, puis parcourez l'usine et comparez ce que vous voyez au processus documenté.
Documents à vérifier sur place
- Certificat ISO 9001 nommant l'usine de production, avec une date de validité actuelle.
- rapport d'audit BSCI si votre canal de vente au détail exige la conformité sociale, ce que la plupart des grands détaillants américains et européens font maintenant.
- Rapports de tests SGS ou Intertek couvrant la famille de produits spécifique, pas un article similaire datant d'il y a des années.
- Documentation CE et spécifique au marché pour le pays de destination, y compris les avertissements de sécurité requis.
- Déclarations de matériaux confirmant l'absence de distillats de pétrole, de colorants artificiels ou d'additifs interdits si le produit est vendu comme 100% naturel.
Vérifications d'étiquetage pendant la production
Prélevez des boîtes de vente au détail directement à la station d'emballage. Vérifiez les codes de lot, les codes-barres, les étiquettes d'avertissement et les marques de pays d'origine 3 sont imprimés correctement et lisiblement. Dans notre usine, nous imprimons les étiquettes d'avertissement et les codes-barres selon les exigences du marché de chaque client, et nous effectuons cette vérification nous-mêmes avant même l'arrivée de l'inspecteur du client. Une erreur d'étiquetage détectée en milieu de production coûte une réimpression. La même erreur détectée à la douane coûte l'expédition entière. Si vous ne pouvez pas vous déplacer, des services d'inspection par des tiers peuvent effectuer ces mêmes vérifications en votre nom moyennant des frais modestes.
Comment puis-je vérifier la qualité constante entre les lots avant que la production de masse ne se poursuive ?
Un compromis que nous évaluons constamment sur nos propres lignes est la profondeur de l'échantillonnage par rapport à la vitesse. Interrompre une production pour tester plus d'unités coûte du temps. Expédier un lot incohérent coûte la relation. Nous choisissons toujours l'échantillonnage.
Tirez des échantillons aléatoires du début, du milieu et du point actuel de la course, puis testez chaque groupe de manière identique : pesez les unités, mesurez l'humidité, allumez sur une surface ininflammable et enregistrez le temps de combustion. Comparez les résultats aux normes de niveau de qualité acceptable convenues dans votre contrat avant d'approuver la poursuite de la production.
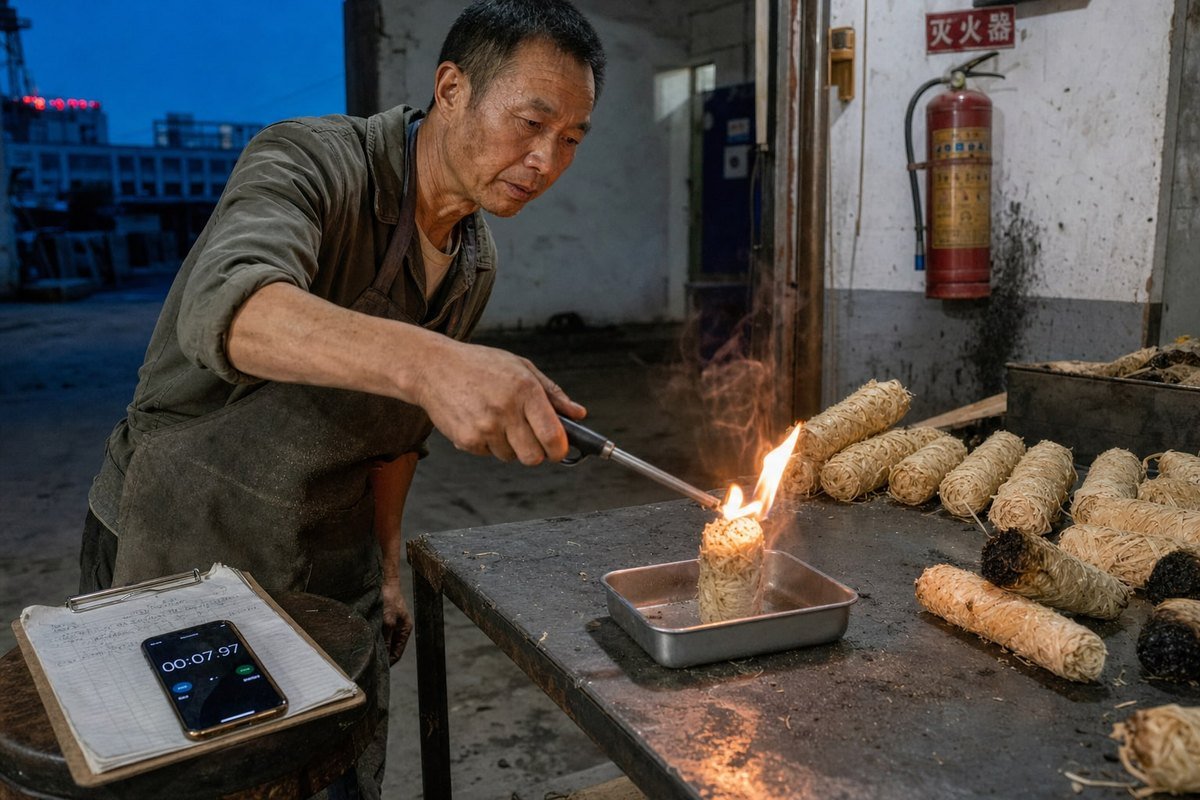
La cohérence est ce qui distingue les véritables usines des assembleurs. Après plus de 17 ans de fonctionnement strict contrôle qualité lot par lot 4, je peux vous dire que le secret est ennuyeux : échantillonnez au hasard, testez de manière identique, enregistrez tout. Le biais est l'ennemi. Si vous laissez l'usine vous remettre des échantillons, vous recevrez les meilleures unités du bâtiment. Au lieu de cela, parcourez la ligne vous-même et prélevez des unités dans différents cartons, différentes palettes et différentes heures de production.
Un protocole de test en direct simple
Apportez vos échantillons dans un endroit sûr et ventilé avec une surface ininflammable. Ensuite, exécutez cette séquence sur chaque groupe :
- Pesez et mesurez chaque unité par rapport aux spécifications.
- Vérifiez l'humidité avec votre propre appareil de mesure calibré.
- Allumez une unité par groupe et chronométrez l'allumage. Une référence industrielle courante est de prendre feu en environ 3 à 5 secondes, bien que le chiffre de votre contrat prévale.
- Vérifiez la durée de combustion. De nombreux allume-feu en laine de bois visent environ 8 à 15 minutes ; encore une fois, considérez cela comme un exemple de référence, pas une règle universelle.
- Observez la fumée, l'odeur, les résidus et toute goutte de cire pendant la combustion.
- Photographiez chaque défaut à côté d'une unité conforme pour comparaison.
Lecture des résultats
| Schéma de résultat | Cause probable | Action corrective |
|---|---|---|
| Allumage lent sur tous les groupes | Humidité excessive au stade du séchage | Prolonger ou recalibrer le séchage au four |
| Unités cassantes dans un seul groupe | Distribution inégale de la chaleur dans un seul lot | Ajuster l'uniformité du séchage, réinspecter ce lot |
| La durée de combustion varie considérablement | Densité ou ratio de cire incohérent | Resserrez les contrôles de compression et de trempage |
| La cire s'écaille de la surface | Le revêtement ne pénètre pas les fibres | Augmenter le temps de trempage ou la température de la cire |
Le suivi du taux de défauts sur les trois groupes d'échantillons vous indique si les problèmes sont isolés ou systémiques. Une unité cassante est du bruit. Des unités cassantes regroupées dans un seul lot indiquent un défaut de séchage que l'usine peut encore corriger. C'est toute la valeur de l'inspection en milieu de production au lieu d'attendre une vérification avant expédition : le délai de fabrication a encore une marge de correction.
Quelle documentation dois-je demander après la fin de l'inspection de mi-production ?
Un importateur américain m'a dit un jour sa règle : si ce n'est pas écrit, cela ne s'est pas produit. Nous avons adopté cet état d'esprit pour chaque commande OEM que nous traitons, et cela a évité d'innombrables litiges.
Demandez un rapport d'inspection signé avec photos, données d'humidité et de combustion, le plan d'échantillonnage utilisé, les classifications des défauts par rapport aux normes AQL, les engagements d'actions correctives avec délais, les certificats et rapports de test mis à jour, et une confirmation écrite de l'emballage, de l'étiquetage et du calendrier de production restant avant que la production ne se poursuive.
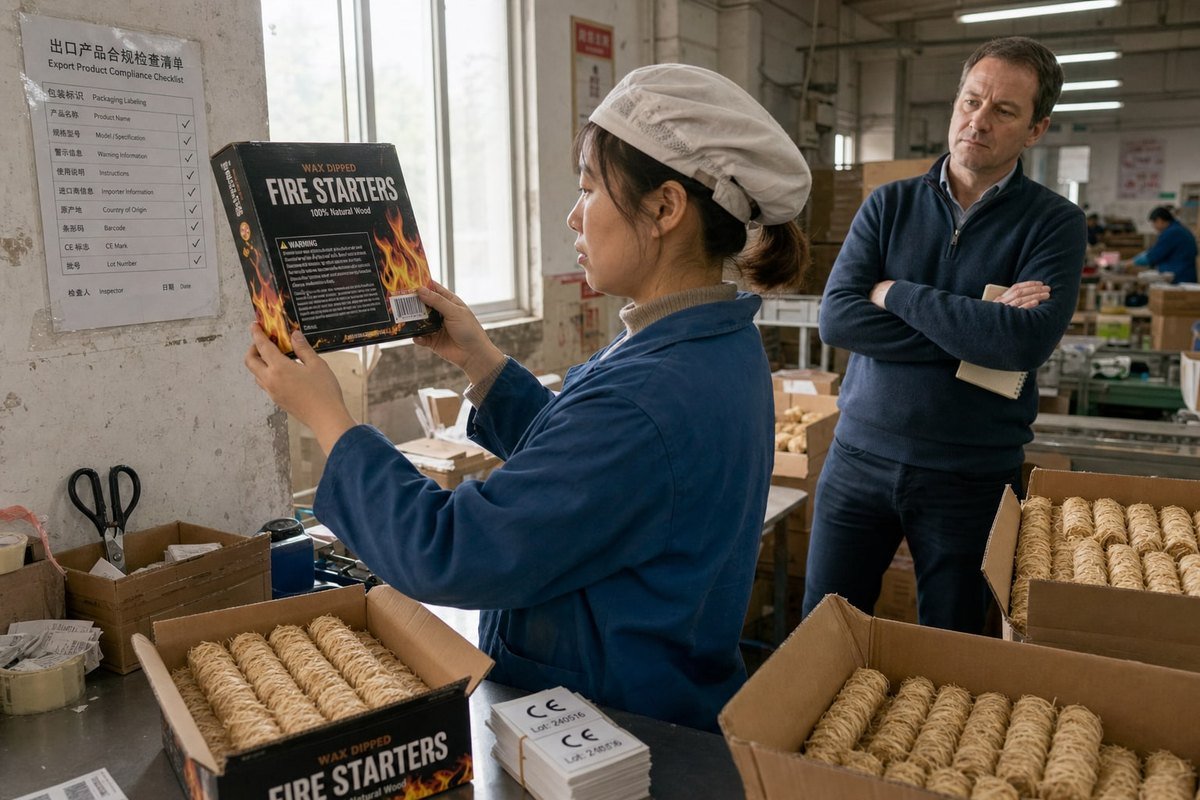
La documentation est votre levier. Si des défauts apparaissent plus tard au inspection avant expédition réussie 5 ou après la livraison, la piste papier de milieu de production prouve ce qui a été convenu, ce qui a été trouvé et ce que le fournisseur a promis de corriger. Sans elle, chaque litige devient votre parole contre la leur. Je dis toujours aux acheteurs de quitter l'usine avec un dossier complet, signé par les deux parties, le jour même où l'inspection se termine. Les souvenirs s'estompent vite une fois que l'avion de l'inspecteur est parti.
Le dossier de documentation complet
| Document | Pourquoi vous en avez besoin |
|---|---|
| Rapport d'inspection signé | Le compte-rendu officiel des constatations, des tailles d'échantillons et des résultats de réussite/échec |
| Journal photographique | Preuve visuelle des défauts et références conformes pour comparaison ultérieure |
| Fiches de données de test | Lectures d'humidité, temps d'allumage et durées de combustion par groupe d'échantillons |
| Plan d'action corrective | Corrections spécifiques, personnes responsables et délais par écrit |
| Certificats mis à jour | Rapports ISO, BSCI et de laboratoire actuels nommant le site de production |
| Validation de l'emballage | Confirmation des illustrations approuvées, des codes-barres, des étiquettes d'avertissement et de la qualité du sceau |
| Calendrier révisé | Délai de fabrication confirmé reflétant toute correction |
Définissez les règles de suivi dès maintenant
Le rapport doit également définir ce qui se passe ensuite. Convenez par écrit du déclencheur de réinspection si des actions correctives sont nécessaires, des seuils de NCA 6 pour l'inspection finale avant expédition, et des conditions de stockage des produits finis en attente d'expédition. Les allume-feu finis doivent être placés dans un endroit sec, frais et ventilé, car un entreposage humide peut annuler des semaines de séchage minutieux. Pour les longs trajets maritimes 7, certains acheteurs demandent également des contrôles de risque de moisissure sur les lots stockés. De notre côté, nous archivons le dossier d'inspection de chaque commande afin que les acheteurs réguliers puissent comparer les données de lots au fil du temps. Cette archive est ce qui rend le premier échantillon refléter de manière fiable la qualité de la production de masse, commande après commande.
Conclusion
Une inspection en cours de production permet de détecter les défauts d'humidité, d'allumage et d'emballage tant qu'ils peuvent encore être corrigés. Vérifiez les matériaux, testez les performances, confirmez la conformité et documentez tout avant que la production ne se poursuive.
Notes de bas de page
Aperçu technique de la fabrication et des propriétés des fibres de laine de bois. ↩︎
Remplacement du site officiel sujet aux erreurs 403 par un aperçu stable de Wikipédia sur la norme. ↩︎
Réglementations gouvernementales concernant le marquage obligatoire du pays d'origine sur les produits importés. ↩︎
Explication des systèmes de contrôle qualité utilisés dans les processus de fabrication par lots. ↩︎
Guide faisant autorité sur les procédures d'inspection finale pour garantir la qualité du produit avant l'exportation. ↩︎
Remplacement du lien ASQ sujet aux erreurs 403 par une définition accessible de Wikipédia sur l'AQL. ↩︎
Normes internationales pour le routage des navires et la sécurité dans le transport maritime mondial. ↩︎
 English
 Spanish
 German
 French
 Arabic
 Portuguese
Rejoignez la conversation