






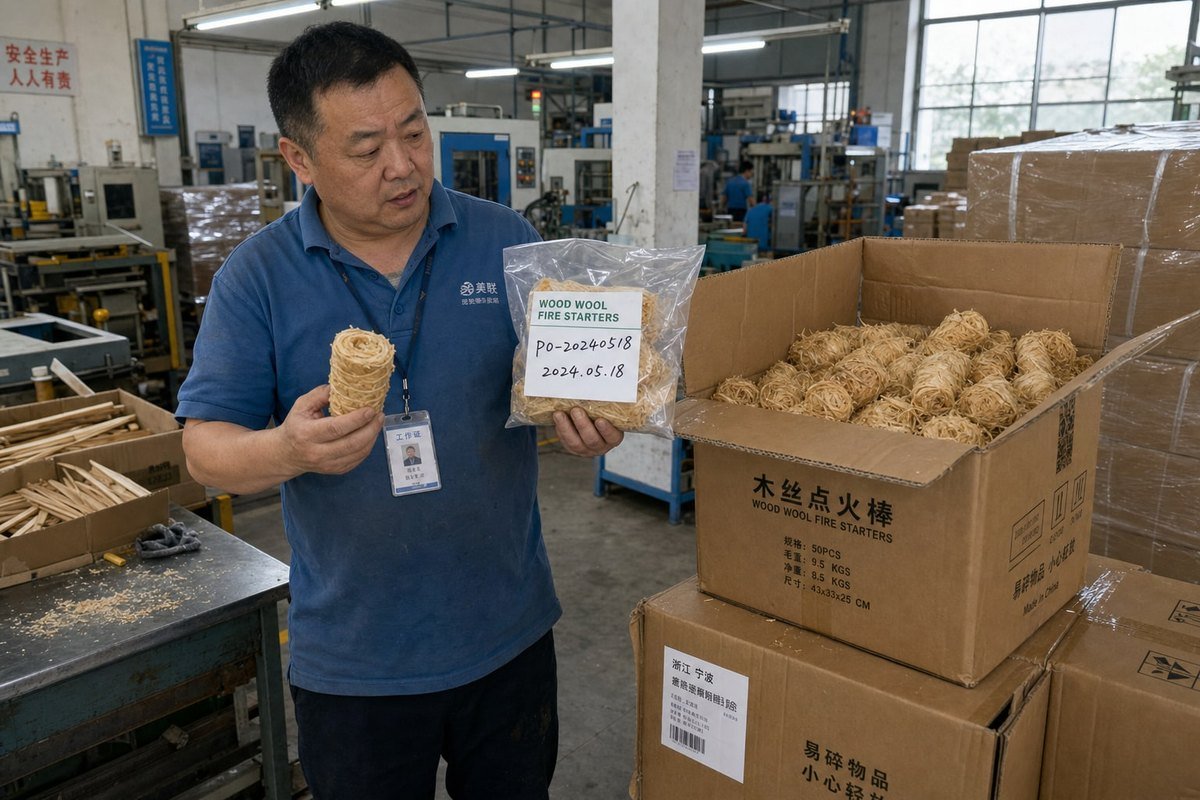
La cohérence entre les échantillons et la production en série pour les allume-feu en bois maintient nos lignes de production honnêtes la durée de combustion 1. Un échantillon parfait ne signifie rien si le conteneur derrière lui brûle différemment, s'effrite pendant le transport ou déçoit vos clients.
Pour assurer la cohérence entre les échantillons et la production en vrac des allume-feu en bois, convertissez l'échantillon approuvé en spécifications écrites, verrouillez un échantillon de référence, testez les matières premières, effectuez un contrôle qualité en cours sur les rapports d'humidité et de cire, et vérifiez chaque lot avec des tests aléatoires par lot et une inspection avant expédition.
C'est la réponse courte. Maintenant, laissez-moi vous montrer comment chaque étape fonctionne en pratique, et ce que vous devriez exiger de tout fournisseur avant de transférer un acompte.
Quelles mesures de contrôle qualité confirment que ma commande en gros correspondra à l'échantillon approuvé ?
Il y a quelques années, un distributeur allemand m'a posé une question directe lors d'une visite d'usine : "Votre échantillon est excellent, mais comment savoir si la palette quarante brûlera comme celle-ci ?" Point pertinent. Notre réponse a été de le guider à travers notre ligne, étape par étape. action corrective 2.
Cinq étapes de contrôle qualité confirment que le lot correspond à l'échantillon : conservation de l'échantillon doré, test des matières premières entrantes, contrôles en cours sur l'imprégnation d'humidité et de cire, tests aléatoires par lot de l'allumage et du temps de combustion de chaque série de production, et une inspection documentée du lot final par rapport aux spécifications écrites.
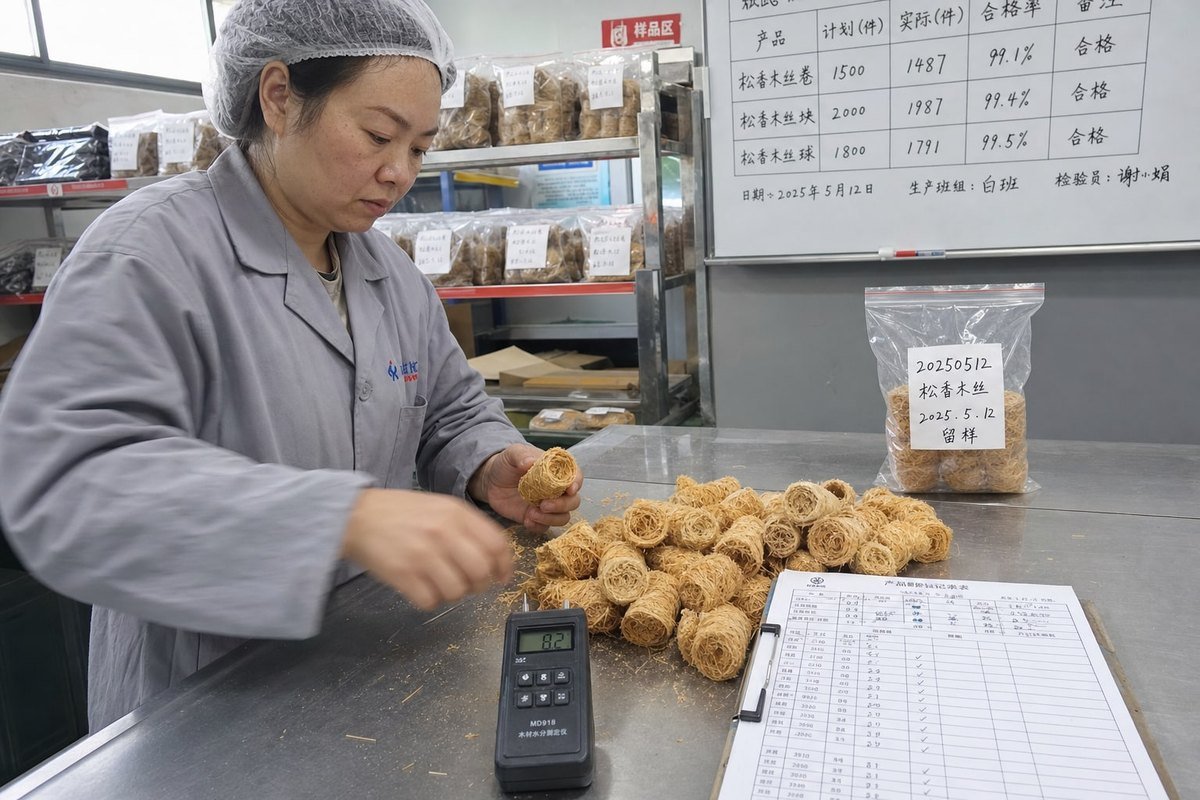
L'idée centrale est simple. Un échantillon est une promesse ; la production en série est un processus. Si le processus est contrôlé, la promesse tient. S'il ne l'est pas, aucune approbation d'échantillon ne sauvera votre commande. Au cours de nos 17 années de fabrication de rouleaux de bois trempés dans la cire, nous avons appris que la cohérence vit ou meurt à cinq points de contrôle.
Les cinq points de contrôle, dans l'ordre
Premièrement, l'échantillon d'or. Une fois que vous avez approuvé un échantillon, l'usine doit sceller deux ou trois unités identiques, les étiqueter avec la date et votre numéro de commande, et les conserver. Chaque vérification ultérieure se compare à ces unités, pas à la mémoire.
Deuxièmement, le contrôle des matériaux entrants. La laine de bois varie selon l'espèce, la longueur des fibres 3, et l'humidité. La paraffine varie selon le point de fusion. Nous testons les lots de matières premières avant qu'ils n'entrent en production, car la variation qui entre en début de ligne ne peut pas être corrigée en fin de ligne.
Troisièmement, les contrôles en cours de processus. Les niveaux d'humidité sont mesurés avant le trempage. La température du bain de cire et le temps d'immersion sont enregistrés afin que le rapport cire-bois 4 reste dans les tolérances. Les opérateurs suivent des procédures d'exploitation standard écrites, de sorte que le "style de l'opérateur" ne s'infiltre pas dans le produit.
Quatrièmement, procédures de test par lot. De chaque série de production, les travailleurs prélèvent des unités aléatoires et les allument réellement. Ils enregistrent le temps d'allumage 5, la durée de combustion et l'intégrité structurelle. Un "échantillon héros" ne vous dit rien ; un prélèvement statistique vous dit la vérité.
Cinquièmement, l'inspection finale du lot par rapport à la fiche technique, documentée avec des photos et des journaux de combustion.
| Point de contrôle | Ce qui est vérifié | Fréquence |
|---|---|---|
| Échantillon d'or | Référence pour l'apparence, le poids, la performance | Conservé pour tout le cycle de vie de la commande |
| Matériaux entrants | Espèce de bois, humidité, qualité de la cire | Chaque lot de matériaux |
| Contrôle qualité en cours de production | Plage d'humidité, rapport de cire, dimensions | Continu, enregistré par quart de travail |
| Séchée à l'air souvent acceptable | Temps d'allumage, durée de combustion, résistance à l'effritement | Prélèvements aléatoires par série |
| Inspection finale | Conformité complète aux spécifications, emballage, étiquetage | Avant chaque expédition |
Quelles certifications devrais-je demander pour vérifier des normes de production cohérentes ?
Lorsque nous avons commencé à exporter vers l'UE et l'Amérique du Nord, les acheteurs demandaient rarement des documents au-delà d'un échantillon. Aujourd'hui, les responsables des achats chez les importateurs établis considèrent les certificats et les rapports de test comme une exigence stricte, pas comme un plus apprécié — et ils ont raison.
Demander la certification ISO 9001 pour la gestion de la qualité, la certification BSCI pour les audits d'usine, le marquage CE le cas échéant, des rapports de test de tiers SGS ou Intertek sur les performances de combustion et la sécurité, et la conformité EN 1860-3 pour les allume-feux de barbecue vendus en Europe. Vérifier les numéros de certificat directement auprès des organismes émetteurs.
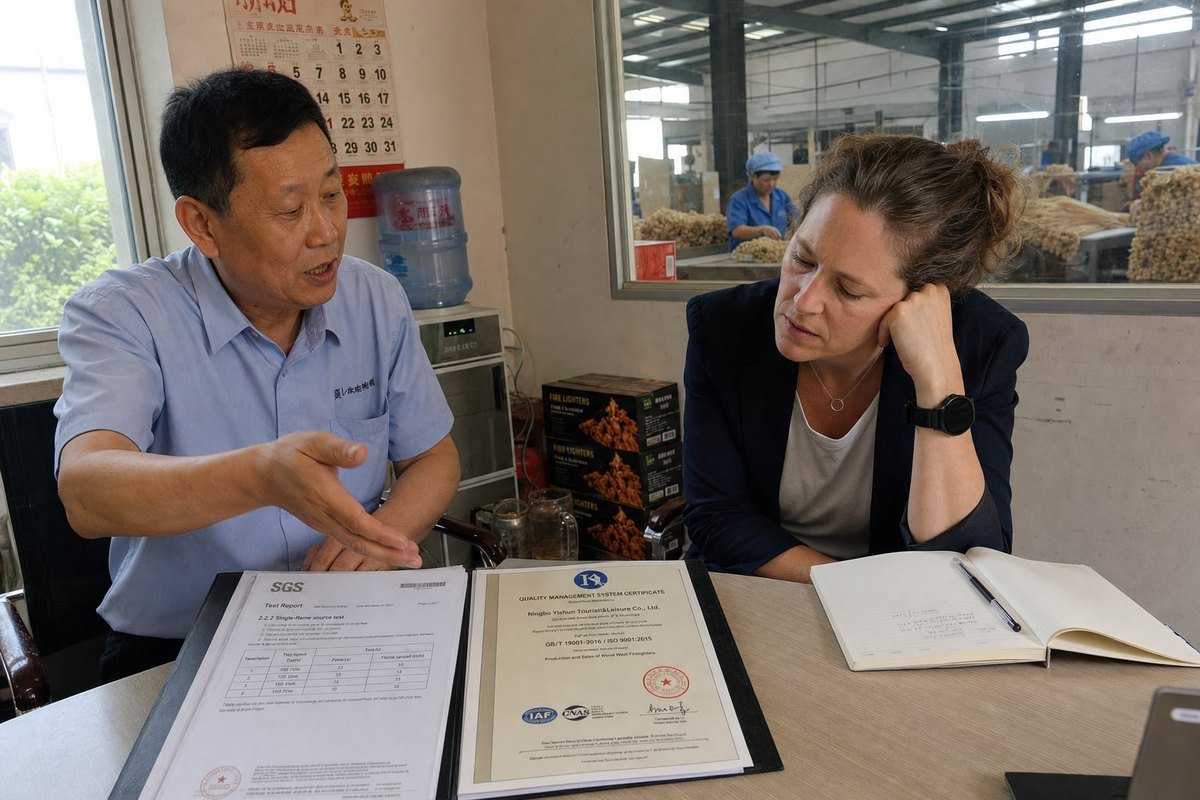
Les certificats sont importants pour la cohérence pour une raison spécifique : ils prouvent que l'usine gère un système documenté, pas un atelier qui improvise. N'importe qui peut produire un bon échantillon. Seule une usine dotée de protocoles de contrôle qualité audités peut reproduire cet échantillon dix mille fois.
Ce que chaque certificat vous dit réellement
L'ISO 9001 est la colonne vertébrale. Il certifie que l'usine dispose de procédures documentées pour l'inspection entrante 7, le contrôle des processus, les actions correctives et la traçabilité. Lorsqu'une usine détient l'ISO 9001 et vit réellement selon ses principes, l'écart échantillon-vrac se réduit car chaque étape a une norme écrite.
Le BSCI couvre la conformité sociale. Il est indirectement important pour la cohérence : les usines auditées avec des effectifs stables et formés produisent un rendement plus uniforme que les usines avec un taux de rotation élevé et une main-d'œuvre temporaire non formée.
Les rapports de test SGS et Intertek vous fournissent des données indépendantes de tiers sur le produit réel — comportement à la combustion, composition des matériaux 8, et l'absence de produits chimiques nocifs. Demandez que le lot testé soit identifié par son numéro de lot, de sorte que le rapport soit lié à la production réelle, pas à un prototype de laboratoire uniquement.
La conformité EN 1860-3 est la norme européenne clé pour les allume-feu solides pour barbecues. Elle définit les exigences de performance et de sécurité, et les acheteurs vendant en Allemagne, en France ou aux Pays-Bas devraient la considérer comme non négociable.
| Certificat / rapport | Ce qu'elle vérifie | Pourquoi il soutient la cohérence |
|---|---|---|
| ISO 9001 | Système de management de la qualité | Processus documentés et reproductibles |
| BSCI | Conformité sociale et audit d'usine | Main-d'œuvre de production stable et formée |
| Rapports SGS / Intertek | Sécurité et performance des produits | Données indépendantes liées à des lots réels |
| Marquage CE | Conformité UE le cas échéant | Accès légal au marché et normes définies |
| FR 1860-3 | Performance des allume-feux pour barbecue | Critères standardisés de combustion et de sécurité |
Un conseil pratique tiré de notre expérience d'exportation dans plus de 30 pays : demandez toujours le numéro de certificat et vérifiez-le auprès de l'émetteur. Les certificats faux ou expirés sont suffisamment courants pour que vérification de la capacité de production et des qualifications d'un fournisseur vaille dix minutes de votre temps.
Comment définir des spécifications claires pour éviter les écarts entre les échantillons et la production en série ?
Le litige le plus coûteux que j'aie jamais médiatisé s'est résumé à une ligne manquante sur une fiche technique. L'acheteur supposait un temps de combustion ; l'ancien fournisseur supposait un autre. Personne ne l'avait écrit. Depuis, notre équipe refuse de commencer la mise à l'échelle de la production de masse sans une spécification signée.
Définir des spécifications claires en convertissant l'échantillon approuvé en chiffres mesurables : poids et taille unitaires avec tolérances, plage d'humidité, ratio cire-bois, temps de combustion minimum, limite de temps d'allumage, taux de défauts acceptables et exigences d'emballage. Les deux parties signent ce document avant le début de la production.
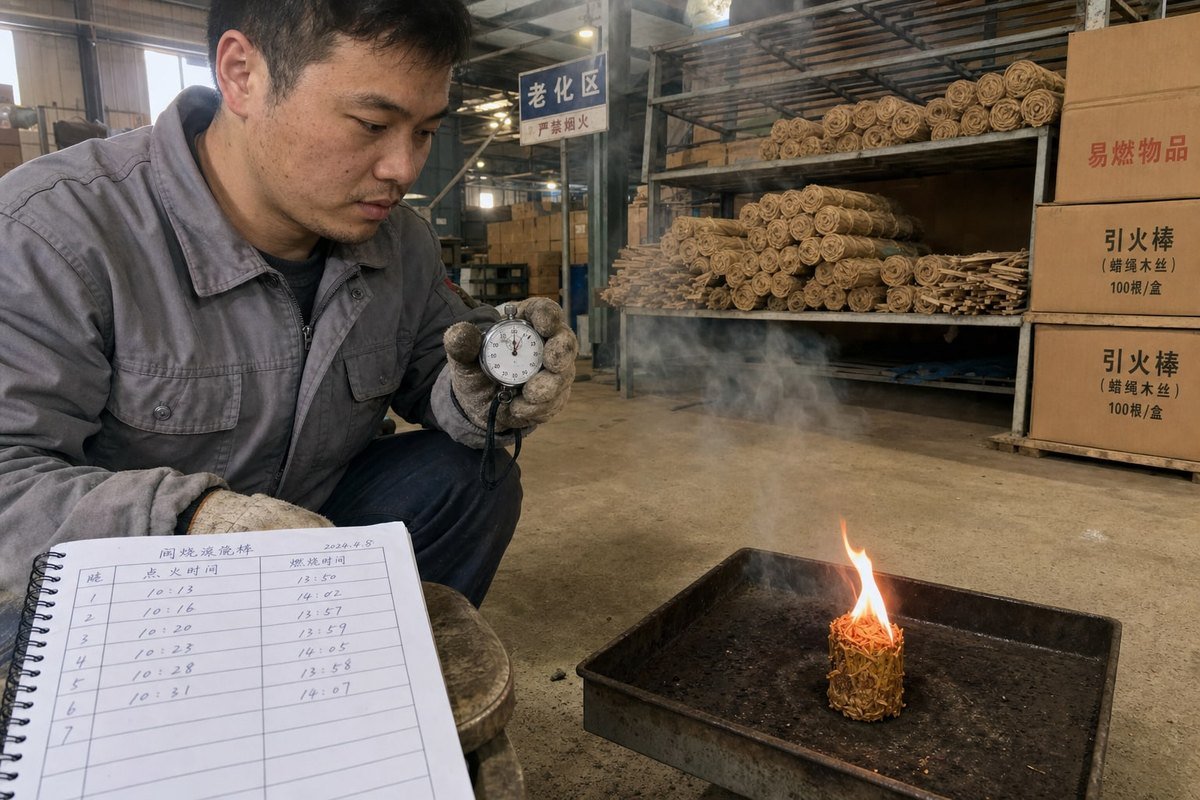
Les mots vagues provoquent des litiges. "Bonne qualité", "brûle bien" et "similaire à l'échantillon" signifient des choses différentes pour un acheteur de Chicago et un superviseur de ligne à Ningbo. Les chiffres signifient la même chose partout. Votre travail consiste à transformer l'échantillon que vous avez approuvé en une page de chiffres avec des tolérances.
Transformer la performance en chiffres
Commencez par les attributs que votre client final expérimente réellement. Pour les rouleaux de laine de bois trempés dans la cire, ce sont ceux qui comptent le plus :
- Temps d'allumage: secondes entre le contact avec la flamme et la flamme auto-entretenue.
- Durée de combustion: minutes minimum soutenues, suffisantes pour allumer du petit bois ou du charbon de bois.
- — de la fibre de bois, et comment l'humidité affecte l'allumage: généralement une bande autour de 8% à 12% pour la base en bois avant le cirage. Trop humide, il ne s'allumera pas ; trop sec, il deviendra cassant.
- Effet sur l'échantillon.: une sous-imprégnation raccourcit le temps de combustion ; une sur-imprégnation augmente la fumée et le coût.
- Poids et dimensions: par unité, avec des tolérances de fabrication indiquées sous forme de plage, et non d'un seul chiffre.
- Fumée, odeur et résidus: définir ce qui est acceptable, en particulier pour une utilisation en intérieur dans une cheminée.
- Taux de défaut: un niveau AQL convenu pour les unités écrasées, sous-cirées ou cassées.
Intégrer des tolérances réalistes
Voici un compromis que nous discutons ouvertement avec les acheteurs. La laine de bois naturelle n'est pas du plastique moulé par injection. Si vos tolérances sont trop serrées, le fournisseur échoue constamment aux inspections ou ignore discrètement la spécification. Si elles sont trop lâches, vous obtenez une dérive visible. Une spécification réalisable définit une cible avec une bande raisonnable — par exemple, le poids de l'unité dans une plage de plus ou moins un pourcentage défini — et un plancher strict pour le temps de combustion, car le temps de combustion est ce que votre client ressent.
Enfin, ajoutez une clause de déviation. Indiquez par écrit ce qui se passe si un lot en vrac tombe en dehors des spécifications : retravail, remise ou remplacement. S'accorder sur les recours avant la production est bien moins cher que de les négocier après l'arrivée d'un conteneur.
| Article de spécification | Pourquoi cela empêche la dérive |
|---|---|
| Plage de poids et de taille | Attrape les variations de densité et de formation |
| Bande d'humidité | Protège l'allumage et évite la fragilité |
| Cible du ratio de cire | Verrouille le comportement de combustion entre les lots |
| Temps de combustion minimum | Ancre la performance réelle |
| Taux de défaut (AQL) | Définit objectivement la réussite/l'échec |
| Clause de déviation | Définit les recours avant que les problèmes ne surviennent |
Que dois-je inclure dans une inspection avant expédition pour détecter les incohérences avant la livraison ?
Une habitude que notre équipe de contrôle qualité ne saute jamais : brûler le produit du milieu du lot, pas seulement des cartons du dessus. Au début de l'histoire de notre usine, nous avons appris que les cartons les plus faciles à vérifier sont aussi les plus faciles à rendre parfaits — et les moins représentatifs.
Une inspection avant expédition devrait inclure un échantillonnage aléatoire sur l'ensemble du lot, des tests d'allumage et de durée de combustion par rapport à l'échantillon de référence, des contrôles ponctuels du poids et de l'humidité, des tests de chute des emballages et des cartons, la vérification du code de lot et de l'étiquetage, ainsi qu'un rapport documenté avec des photos avant la libération.
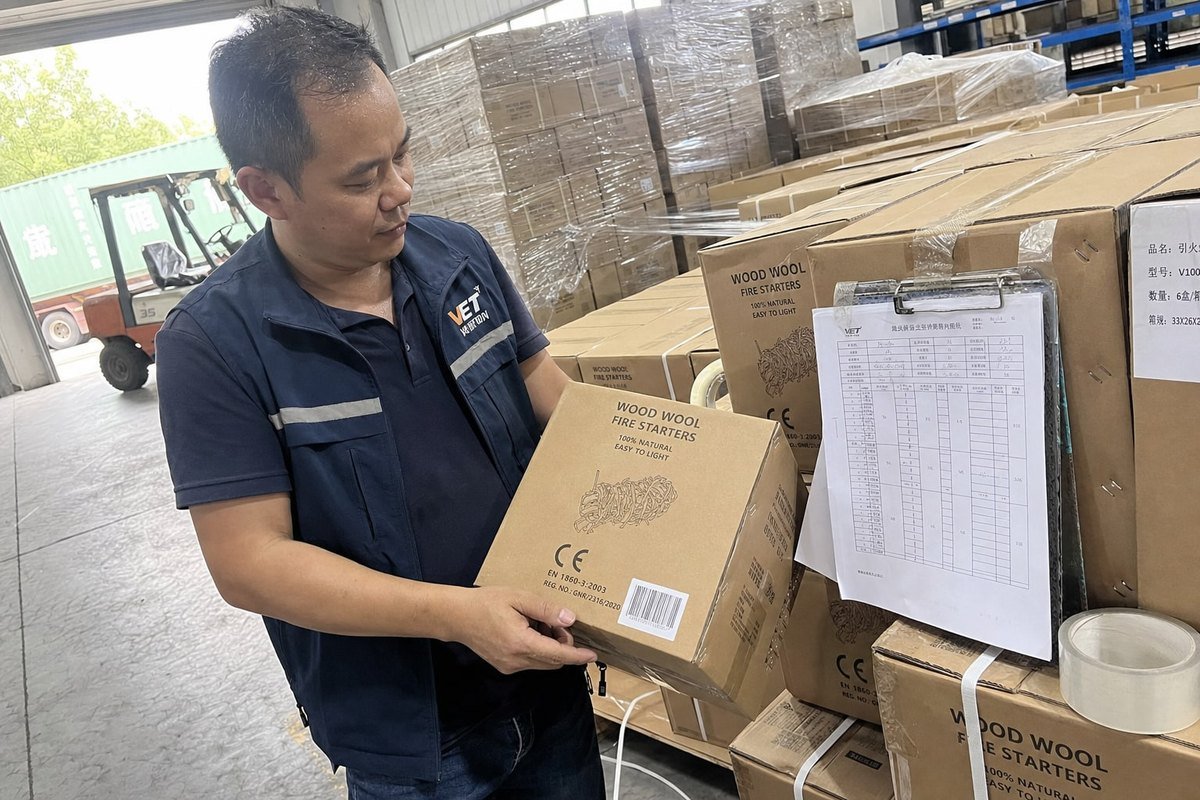
Une inspection avant expédition est votre dernier point de contrôle avant que les marchandises ne deviennent votre problème. Bien faite, elle détecte la dérive pendant que l'usine peut encore la corriger. Mal faite — ou sautée — elle transforme un problème d'usine en un entrepôt plein de stock invendable.
Échantillonner le lot, pas la surface
Insistez pour que les inspecteurs prélèvent des unités dans des cartons répartis sur l'ensemble du lot : différentes palettes, différentes dates de production, couches supérieure et inférieure. L'échantillonnage composite sur l'ensemble de l'expédition est bien plus fiable qu'un grand prélèvement à un seul endroit, car les produits à base de fibres de bois peuvent varier d'une production à l'autre. Les codes de lot et les dates de fabrication sur les cartons rendent cela possible ; si un lot n'a pas de traçabilité par lot, cela seul est un signal d'alarme.
Tester la performance, pas seulement l'apparence
L'inspection doit répéter les mêmes tests que ceux que vous avez effectués sur l'échantillon approuvé :
- Test d'allumage — contact avec la flamme jusqu'à la flamme auto-entretenue, comparé à l'échantillon de référence.
- Test de temps de combustion — combustion complète de plusieurs unités aléatoires, chronométrée et enregistrée.
- Vérification du transfert d'allume-feu — l'allumeur allume-t-il réellement le combustible représentatif, ou brûle-t-il seul ?
- Contrôles ponctuels de poids et de dimensions — par rapport aux tolérances spécifiées.
- Contrôle ponctuel de l'humidité — sur la base en bois, là où accessible.
- Contrôle de friabilité et de compression — presser et manipuler les unités pour simuler les contraintes de transport.
Vérifier l'emballage et la traçabilité
Les allume-feux absorbent l'humidité pendant le transport si l'emballage est défectueux. L'inspecteur doit confirmer que les sacs intérieurs ou les doublures sont scellés, que les cartons répondent à la qualité convenue et qu'un test de chute de base du carton n'écrase pas ou ne disperse pas le produit. Ils doivent également vérifier l'emballage de détail : illustrations correctes, étiquettes d'avertissement, codes-barres, code de lot et date de fabrication. Dans notre travail OEM pour les marques de camping et de barbecue, les boîtes de détail mal étiquetées entraînent plus de livraisons rejetées que les échecs de combustion – et les deux sont entièrement évitables à ce stade.
Exiger un rapport écrit avec des photos et des journaux de combustion, et conditionner la libération de l'expédition à votre approbation.
Conclusion
Les allume-feux en bois constants proviennent du processus, pas de la chance : spécifications écrites, échantillons de référence, certifications vérifiées, protocoles de contrôle qualité en cours de fabrication et inspection avant expédition approfondie. Exigez les cinq, et votre commande en gros correspondra à l'échantillon que vous avez approuvé.
Notes de bas de page
Publication du NIST discutant des performances au feu et des caractéristiques de combustion des matériaux en bois utilisés dans la production. ↩︎
Entrée détaillée de Wikipédia sur CAPA, la norme de l'industrie pour identifier et corriger les non-conformités de qualité. ↩︎
Entrée Wikipédia expliquant les caractéristiques des fibres de bois comme la longueur, qui affecte la qualité et la cohérence des matières premières. ↩︎
Page Wikipédia décrivant les propriétés de la cire, essentielles pour comprendre les ratios d'imprégnation et les performances des allume-feux. ↩︎
Ressource académique définissant le temps d'allumage, une métrique de performance critique pour les allume-feux et les matériaux de combustion. ↩︎
Manuel de statistiques d'ingénierie faisant autorité du NIST définissant les méthodes de contrôle et de surveillance des processus. ↩︎
Aperçu fiable de Wikipédia sur le contrôle qualité, y compris le rôle de l'inspection dans les processus de fabrication. ↩︎
Officiel
 English
 Spanish
 German
 French
 Arabic
 Portuguese
Rejoignez la conversation