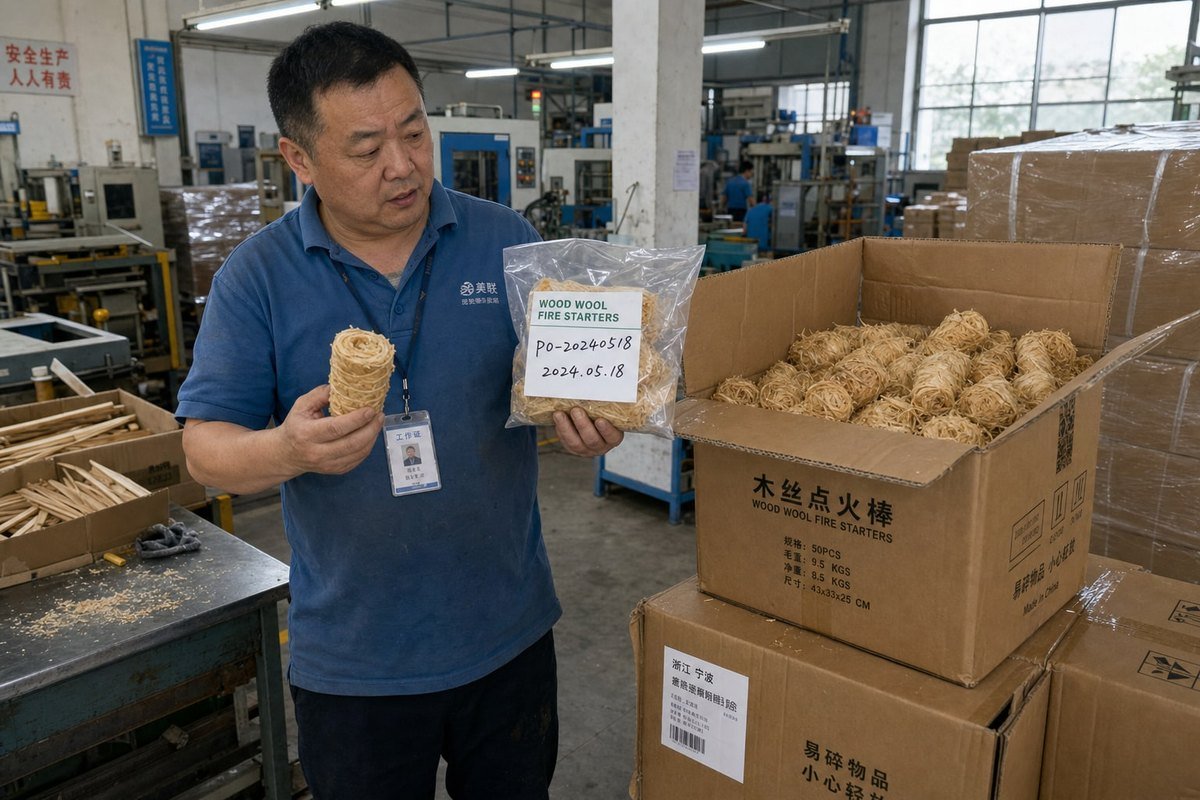
Consistência entre amostras e produção em massa para acendedores de fogo de madeira mantém nossas linhas de produção honestas duração do tempo de queima 1. Uma amostra perfeita não significa nada se o recipiente por trás dela queimar de forma diferente, desmoronar no transporte ou falhar com seus clientes.
Para garantir a consistência entre amostras e produção em massa para acendedores de fogo a lenha, converta a amostra aprovada em especificações escritas, bloqueie uma amostra dourada, teste as matérias-primas, execute o controle de qualidade em processo para proporções de umidade e cera, e verifique cada lote com testes aleatórios de lotes e inspeção pré-embarque.
Essa é a resposta curta. Agora, deixe-me mostrar como cada etapa funciona na prática e o que você deve exigir de qualquer fornecedor antes de transferir um depósito.
Quais etapas de controle de qualidade confirmam que meu pedido em massa corresponderá à amostra aprovada?
Há alguns anos, um distribuidor alemão me fez uma pergunta direta durante uma visita à fábrica: "Sua amostra é ótima, mas como sei que o palete quarenta queimará como este?" Ponto justo. Nossa resposta foi levá-lo pela nossa linha, passo a passo. ação corretiva 2.
Cinco etapas de controle de qualidade confirmam que o lote corresponde à amostra: retenção da amostra dourada, teste de matéria-prima recebida, verificações em processo de impregnação de umidade e cera, teste aleatório de lote de ignição e tempo de queima de cada produção, e uma inspeção documentada do lote final contra a especificação escrita.
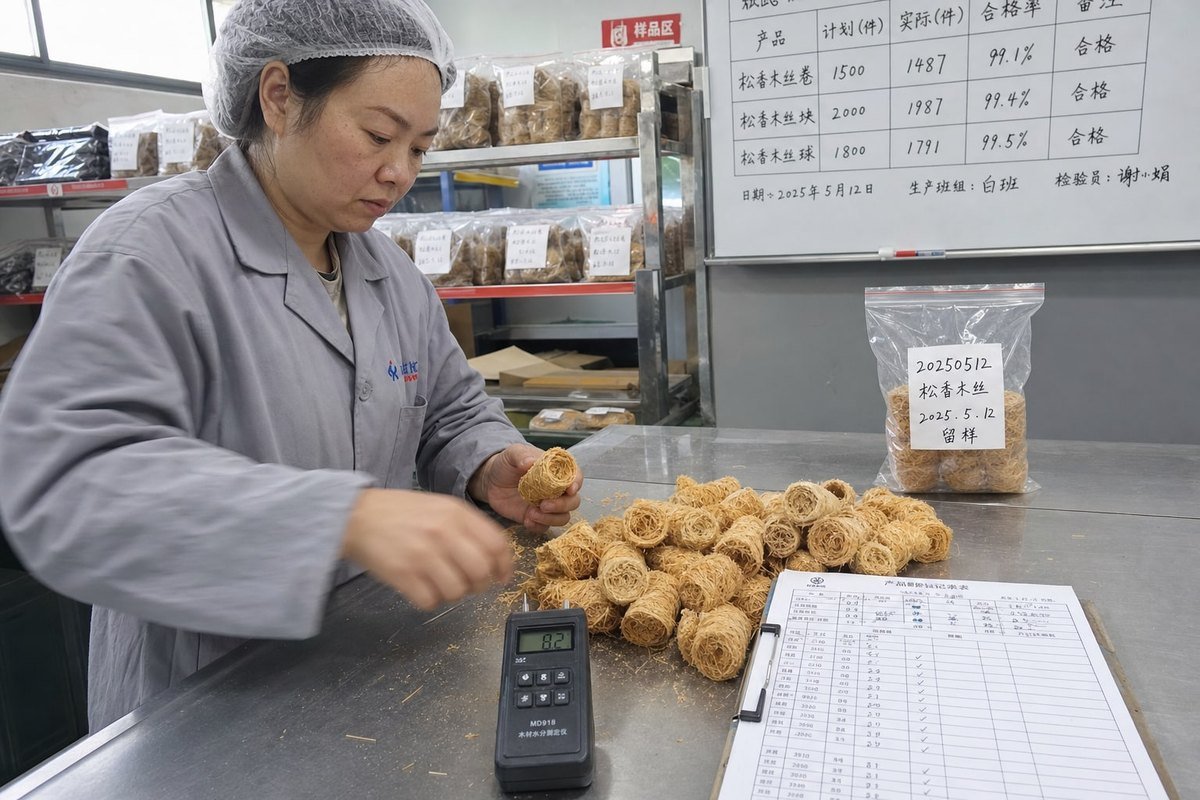
A ideia central é simples. Uma amostra é uma promessa; a produção em massa é um processo. Se o processo for controlado, a promessa se mantém. Se não for, nenhuma aprovação de amostra salvará seu pedido. Em nossos mais de 17 anos fabricando rolos de madeira mergulhados em cera, aprendemos que a consistência vive ou morre em cinco pontos de controle.
Os cinco pontos de controle, em ordem
Primeiro, a amostra de ouro. Uma vez que você aprova uma amostra, a fábrica deve selar duas ou três unidades idênticas, rotulá-las com a data e o número do seu pedido e mantê-las arquivadas. Cada verificação posterior compara com essas unidades, não com a memória.
Segundo, controle de material recebido. A lã de madeira varia por espécie, comprimento da fibra 3, e umidade. A parafina varia pelo ponto de fusão. Testamos lotes de aquisição de matéria-prima antes que entrem na produção, pois a variação que entra no início da linha não pode ser corrigida no final.
Terceiro, verificações em processo. Os níveis de teor de umidade são medidos antes da imersão. A temperatura do banho de cera e o tempo de imersão são registrados para que a proporção cera-madeira 4 permaneça dentro da tolerância. Os operadores seguem POPs escritos, para que o "estilo do operador" não se infiltre no produto.
Quarto, procedimentos de teste de lote. De cada corrida de produção, os trabalhadores retiram unidades aleatórias e as acendem. Eles registram tempo de ignição 5, duração do tempo de queima e integridade estrutural. Uma "amostra heróica" não diz nada; uma seleção estatística diz a verdade.
Quinto, inspeção final do lote em relação à folha de especificações, documentada com fotos e registros de queima.
| Ponto de controle | O que é verificado | Com que frequência |
|---|---|---|
| Amostra dourada | Referência para aparência, peso, desempenho | Mantido durante todo o ciclo de vida do pedido |
| Materiais recebidos | Espécie de madeira, umidade, grau da cera | Cada lote de material |
| CQ em processo | Faixa de umidade, proporção de cera, dimensões | Contínuo, registrado por turno |
| Teste de lote | Tempo de ignição, duração da queima, resistência ao esfarelamento | Seleções aleatórias por corrida |
| Inspeção final | Conformidade total com especificações, embalagem, rotulagem | Antes de cada remessa |
Quais certificações devo solicitar para verificar padrões de produção consistentes?
Quando começamos a exportar para a UE e América do Norte, os compradores raramente pediam papelada além de uma amostra. Hoje, os gerentes de compras de importadores estabelecidos tratam certificados e relatórios de teste como um portão rígido, não como algo bom de ter — e eles estão certos.
Solicitar ISO 9001 para gestão de qualidade, BSCI para auditorias de fábrica, marcação CE quando aplicável, relatórios de teste de terceiros SGS ou Intertek sobre desempenho de queima e segurança, e conformidade com a EN 1860-3 para acendedores de churrasqueira vendidos na Europa. Verificar os números de certificado diretamente com os órgãos emissores.
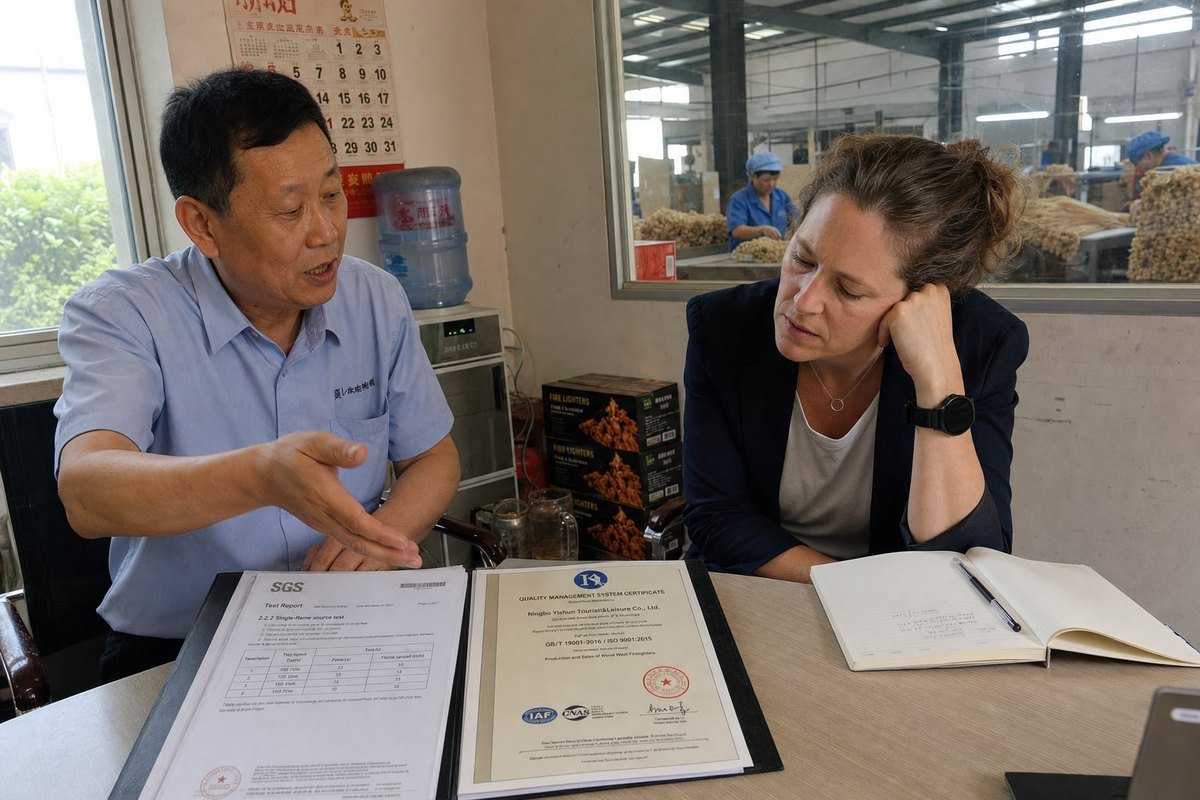
Certificados importam para consistência por um motivo específico: eles provam que a fábrica opera um sistema documentado, não uma oficina que improvisa. Qualquer um pode produzir uma boa amostra. Apenas uma fábrica com protocolos de controle de qualidade auditados pode reproduzir essa amostra dez mil vezes.
O que cada certificado realmente diz a você
A ISO 9001 é a espinha dorsal. Ela certifica que a fábrica possui procedimentos documentados para inspeção de recebimento 7, controle de processo, ação corretiva e rastreabilidade. Quando uma fábrica possui a ISO 9001 e realmente vive por ela, a lacuna entre amostra e volume diminui porque cada etapa tem um padrão escrito.
A BSCI cobre a conformidade social. Importa para a consistência indiretamente: fábricas auditadas com força de trabalho estável e treinada produzem uma produção mais uniforme do que fábricas com alta rotatividade e mão de obra temporária não treinada.
Relatórios de teste da SGS e Intertek fornecem dados independentes de terceiros sobre o produto real — comportamento de queima, composição do material 8, e a ausência de produtos químicos nocivos. Peça que o lote testado seja identificado pelo número do lote, para que o relatório se vincule à produção real, não a um protótipo apenas de laboratório.
A conformidade com a EN 1860-3 é o principal padrão europeu para acendedores de fogo sólidos para churrasqueiras. Ele estabelece requisitos de desempenho e segurança, e compradores que vendem para Alemanha, França ou Holanda devem tratá-lo como inegociável.
| Certificado / relatório | O que verifica | Por que apoia a consistência |
|---|---|---|
| ISO 9001 | Sistema de gestão da qualidade | Processos documentados e repetíveis |
| BSCI | Conformidade social e auditoria de fábrica | Força de trabalho de produção estável e treinada |
| Relatórios SGS / Intertek | Segurança e desempenho do produto | Dados independentes vinculados a lotes reais |
| Marcação CE | Conformidade da UE, quando aplicável | Legal market access and defined standards |
| dados de teste EN 1860-3 | Barbecue fire lighter performance | Standardized burn and safety criteria |
One practical tip from our export experience across 30-plus countries: always ask for the certificate number and check it with the issuer. Fake or expired certificates are common enough that verification of a supplier's production capacity and qualifications is worth ten minutes of your time.
Como defino especificações claras para evitar discrepâncias entre amostras e produção em massa?
The costliest dispute I ever mediated came down to one missing line on a spec sheet. The buyer assumed a burn time; the old supplier assumed a different one. Nobody had written it down. Since then, our team refuses to start mass production scaling without a signed specification.
Defina especificações claras convertendo a amostra aprovada em números mensuráveis: peso e tamanho da unidade com tolerâncias, faixa de teor de umidade, relação cera-madeira, tempo mínimo de queima, limite de tempo de ignição, taxa de defeito aceitável e requisitos de embalagem. Ambas as partes assinam este documento antes do início da produção.
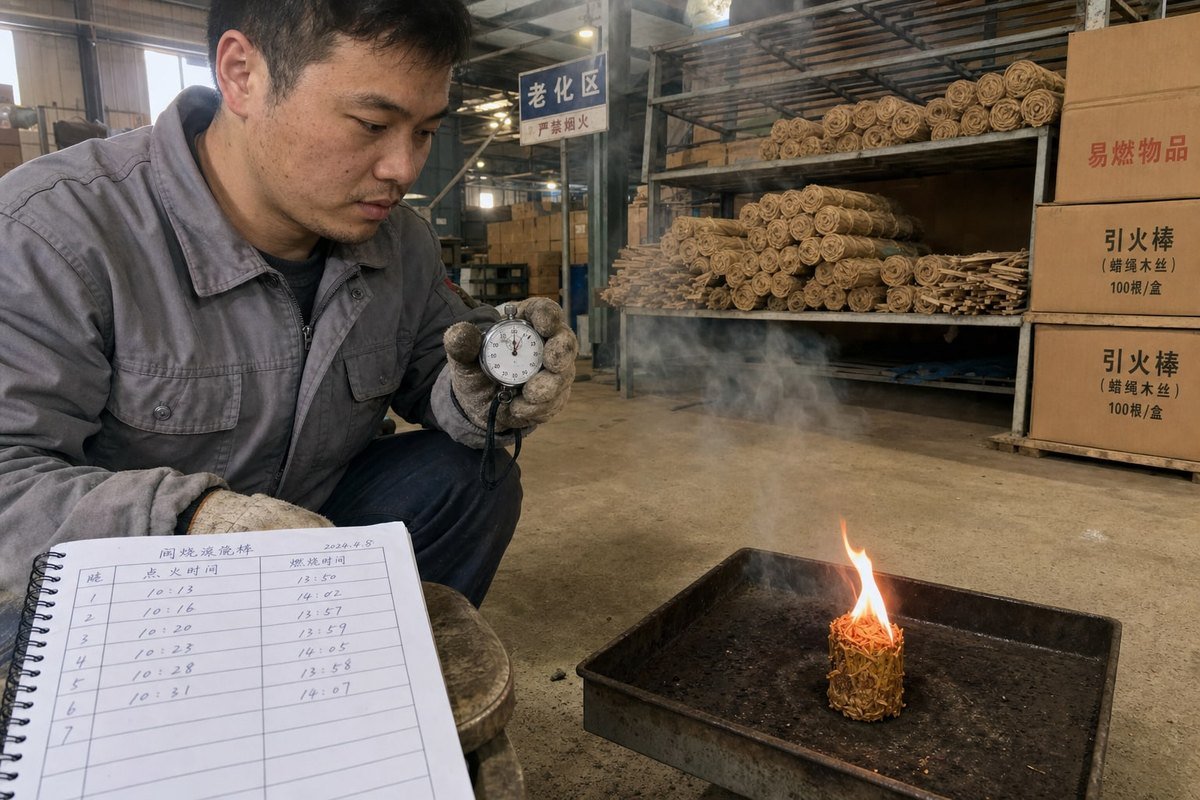
Vague words cause disputes. "Good quality," "burns well," and "similar to sample" mean different things to a buyer in Chicago and a line supervisor in Ningbo. Numbers mean the same thing everywhere. Your job is to turn the sample you approved into a page of numbers with tolerances.
Turn performance into numbers
Start with the attributes your end customer actually experiences. For wax-dipped wood rolls, these are the ones that matter most:
- Tempo de ignição: seconds from flame contact to self-sustaining flame.
- Duração do tempo de queima: minimum sustained minutes, enough to light kindling or charcoal.
- Níveis de teor de umidade: typically a band around 8% to 12% for the wood base before waxing. Too wet and it will not light; too dry and it turns brittle.
- Wax-to-wood ratio: under-impregnation shortens burn time; over-impregnation adds smoke and cost.
- Weight and dimensions: per unit, with manufacturing tolerances stated as a range, not a single number.
- Smoke, smell, and residue: define what is acceptable, especially for indoor fireplace use.
- Taxa de defeito: an agreed AQL level for crushed, under-waxed, or broken units.
Build in realistic tolerances
Here is a trade-off we discuss openly with buyers. Natural wood wool is not injection-molded plastic. If your tolerances are too tight, the supplier either fails inspections constantly or quietly ignores the spec. If they are too loose, you get visible drift. A workable spec sets a target with a sensible band — for example, unit weight within plus or minus a defined percentage — and a hard floor on burn time, because burn time is what your customer feels.
Finally, add a deviation clause. State in writing what happens if a bulk lot falls outside spec: rework, discount, or replacement. Agreeing on remedies before production is far cheaper than negotiating them after a container lands.
| Spec item | Why it prevents drift |
|---|---|
| Weight and size range | Catches density and forming variation |
| Moisture band | Protects ignition and prevents brittleness |
| Wax ratio target | Locks burn behavior across batches |
| Minimum burn time | Anchors real-world performance |
| Defect rate (AQL) | Defines pass/fail objectively |
| Deviation clause | Sets remedies before problems occur |
O que devo incluir em uma inspeção pré-embarque para detectar inconsistências antes da entrega?
One habit our QC team never skips: burning product from the middle of the lot, not just the top cartons. Early in our factory's history, we learned that the easiest cartons to check are also the easiest to make perfect — and the least representative.
Uma inspeção pré-embarque deve incluir amostragem aleatória em todo o lote, testes de ignição e tempo de queima em relação à amostra de referência, verificações pontuais de peso e umidade, testes de queda de embalagem e caixa, verificação de código de lote e rotulagem, e um relatório documentado com fotos antes da liberação.
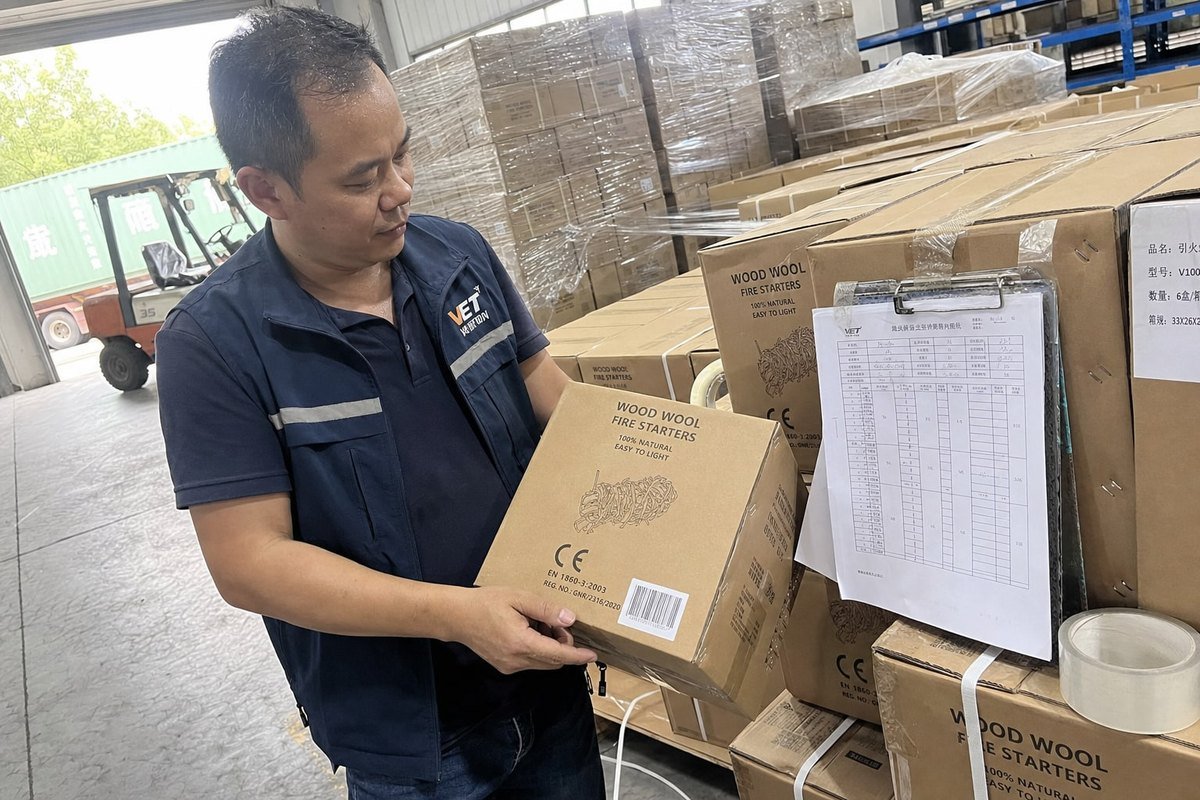
A pre-shipment inspection is your last checkpoint before the goods become your problem. Done well, it catches drift while the factory can still fix it. Done poorly — or skipped — it converts a factory issue into a warehouse full of unsellable stock.
Sample the lot, not the surface
Insist that inspectors pull units from cartons spread across the entire lot: different pallets, different production dates, top and bottom layers. Composite sampling across the shipment is far more reliable than a large pull from one spot, because wood-fiber products can vary run to run. Batch codes and manufacture dates on cartons make this possible; if a lot has no batch traceability, that alone is a red flag.
Test performance, not just appearance
The inspection should repeat the same tests you ran on the approved sample:
- Teste de ignição — flame contact to self-sustaining flame, compared to the golden sample.
- Burn-time test — full burn of several random units, timed and logged.
- Kindling-transfer check — does the starter actually light representative fuel, not just burn alone?
- Weight and dimension spot checks — against the spec tolerances.
- Moisture spot check — on the wood base where accessible.
- Crumble and compression check — squeeze and handle units to simulate transit stress.
Verify packaging and traceability
Fire starters absorb moisture in transit if packaging fails. The inspector should confirm inner bags or liners are sealed, cartons meet the agreed grade, and a basic carton drop test does not crush or shed the product. They should also verify retail packaging: correct artwork, warning labels, barcodes, batch code, and manufacture date. In our OEM work for camping and BBQ brands, mislabeled retail boxes cause more rejected deliveries than burn failures do — and both are entirely preventable at this stage.
Require a written report with photos and burn logs, and make shipment release conditional on your sign-off.
Conclusão
Consistent wood fire starters come from process, not luck: written specs, golden samples, verified certifications, in-process quality control protocols, and thorough pre-shipment inspection. Demand all five, and your bulk order will match the sample you approved.
Notas de rodapé
1. NIST publication discussing the fire performance and combustion characteristics of wood materials used in production. ↩︎
2. Detailed Wikipedia entry on CAPA, the industry standard for identifying and fixing quality non-conformities. ↩︎
3. Wikipedia entry explaining wood fiber characteristics like length, which affects raw material quality and consistency. ↩︎
4. Wikipedia page describing wax properties, essential for understanding fire starter impregnation ratios and performance. ↩︎
5. Academic resource defining ignition time, a critical performance metric for fire starters and combustion materials. ↩︎
6. Authoritative NIST Engineering Statistics Handbook defining process control and monitoring methods. ↩︎
7. Reliable Wikipedia overview of quality control, including the role of inspection in manufacturing processes. ↩︎
8. Official
 English
 Spanish
 German
 French
 Arabic
 Portuguese
Participe da conversa