






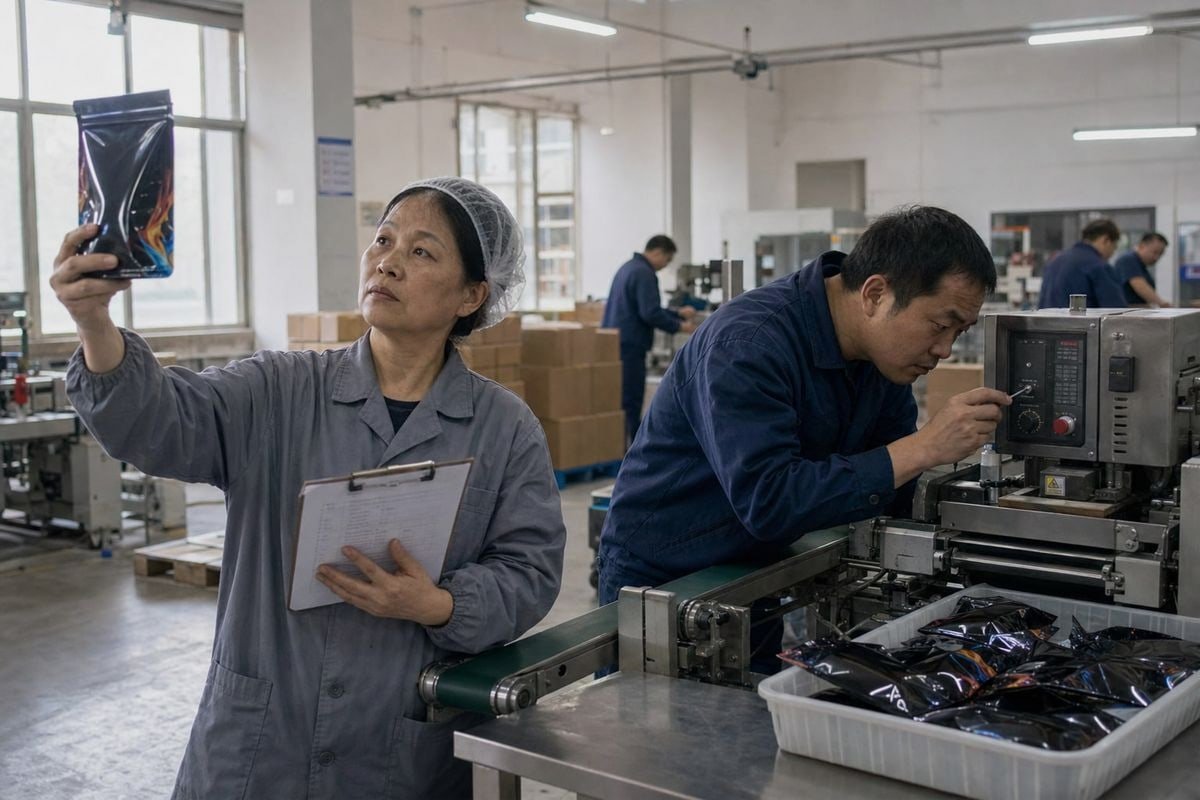
Escolher o cronograma de inspeção certo salvou uma de nossas linhas de produção da Magic Fire na primavera passada Relatórios de teste SGS/Intertek 1. Uma única verificação de configuração perdida quase custou a um comprador um contêiner inteiro de defeituosos.
Inspeção de primeiro artigo mais inspeção de meio de produção previne desvios melhor do que inspeção apenas final. A inspeção final apenas detecta defeitos após o término da produção, enquanto as verificações de primeiro artigo e de meio de produção capturam erros de configuração, erros de material e desvios de processo precocemente, quando a ação corretiva ainda é barata e contida.
Deixe-me explicar por que isso é importante para seus pedidos AS9102 2. Abordarei custos, riscos, exemplos reais de defeitos e como construir um plano que mantenha seus compradores de varejo satisfeitos.
Quais são as reais compensações de custo e risco entre a inspeção do primeiro artigo e as verificações apenas finais para meus pedidos?
A cada trimestre, nossa equipe de produção em Ningbo pondera o mesmo dilema sobre o qual os compradores perguntam: o custo extra da inspeção antecipada realmente se paga? A matemática consistentemente diz que sim.
A inspeção do primeiro artigo adiciona um pequeno custo inicial, mas previne defeitos em todo o lote, reduzindo o risco de sucata, retrabalho e atrasos. As verificações apenas finais custam menos para administrar, no entanto, um único defeito sistêmico encontrado no final pode forçar o retrabalho ou a sucata de todo o pedido finalizado.
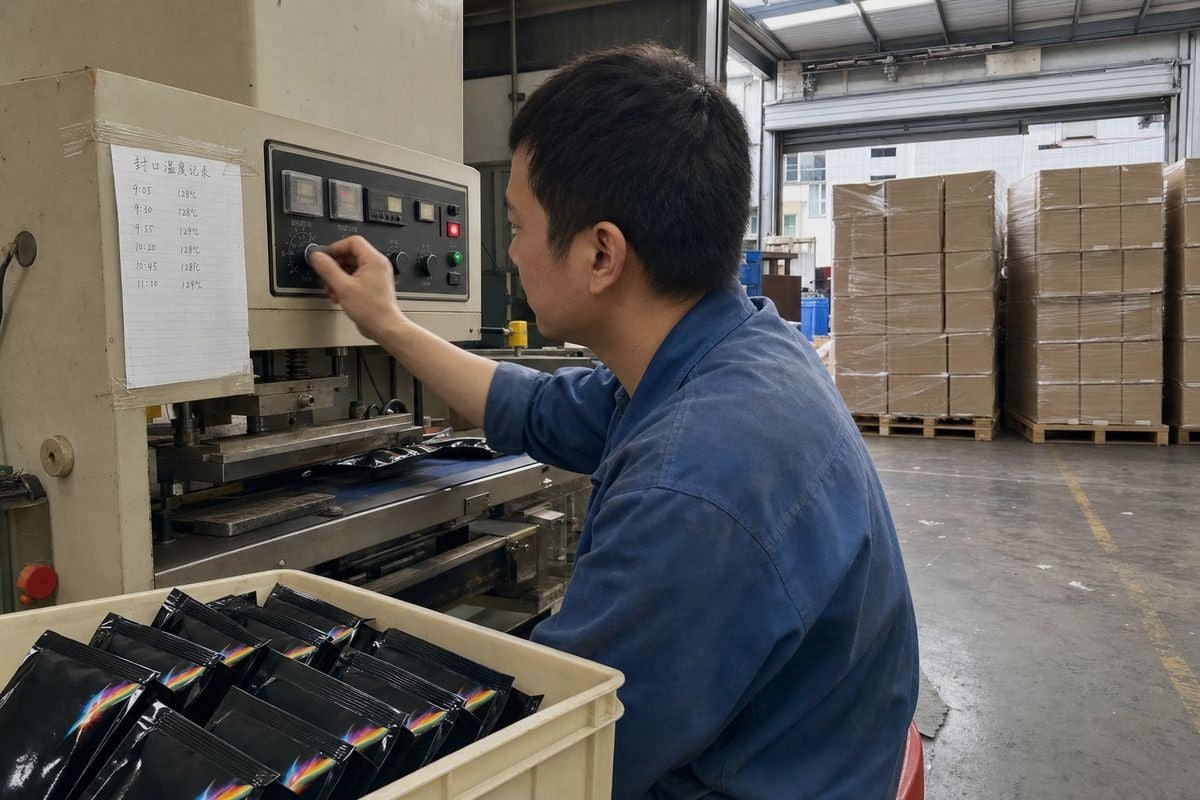
A diferença principal é simples. A inspeção apenas final é uma estratégia de detecção. A inspeção de primeiro artigo mais a inspeção de meio de produção é uma estratégia de prevenção. A detecção informa o que deu errado depois que todo o valor foi adicionado. A prevenção impede o erro antes que ele se multiplique em milhares de unidades.
A literatura de qualidade frequentemente enquadra isso com a regra 1-10-100. Um problema que custa R$1 para prevenir na configuração custa R$10 para corrigir durante a produção e R$100 para consertar após o envio. Em nossa experiência preenchendo pacotes de chama colorida, essa proporção parece conservadora. Se uma máquina de selagem a quente for ajustada dois graus muito baixo no início de uma linha, cada pacote selado a partir desse ponto pode vazar pó cristalino. Pegue no primeiro artigo, e você ajusta uma máquina. Pegue na inspeção final, e você ressela ou descarta dezenas de milhares de pacotes enquanto sua reserva de navio escapa.
O Dilema em Resumo
| Fator | Primeiro Artigo + Meio de Produção | Apenas Final |
|---|---|---|
| Poder de prevenção | Alto — corrige o próprio processo | Baixo — encontra defeitos após o ocorrido |
| Custo de inspeção inicial | Maior | Menor |
| Exposição a riscos posteriores | Baixo | Alto (retravalho, sucata, atrasos, recalls) |
| Proteção de lote | Impede a repetição de defeitos | Não pode impedir o desperdício já criado |
| Velocidade de correção | Rápido — a linha ainda está ativa | Lento — a produção está finalizada |
| Melhor ajuste | Novos produtos, novos fornecedores, novas ferramentas | Produção comprovada, estável e de baixo risco |
Quando a Inspeção Apenas Final Pode Ser Justificada
Serei justo com o contra-argumento. Alguns compradores preferem a inspeção apenas final porque é mais simples de terceirizar e fácil de documentar para liberação de remessa. Para um processo muito estável e de alta repetibilidade com capacidade comprovada, isso pode funcionar. Mas para qualquer coisa nova — um novo fornecedor, uma nova fórmula, um novo formato de embalagem — o perfil de risco muda drasticamente. Um único portão final não pode capturar todas as categorias de defeitos e não pode desfazer o desperdício que já ocorreu. É por isso que nosso próprio sistema de qualidade, auditado sob ISO 9001 3 e BSCI, adiciona pontos de verificação em vez de depender de um único.
Como Posso Saber Se a Inspeção em Meio à Produção Teria Capturado Defeitos Que Minha Inspeção Final Perdeu da Última Vez?
Um distribuidor europeu compartilhou seu relatório pré-embarque conosco após uma má experiência em outro lugar: cor de chama inconsistente em todo o lote. Nossos engenheiros rastrearam o padrão imediatamente — foi a clássica deriva de material no meio da linha.
Reveja seu último relatório de defeito e pergunte quando o defeito começou. Problemas sistêmicos como lotes de material errados, desvio de vedação, desgaste de ferramentas ou impressão desbotada aparecem no início ou no meio da execução e se repetem em várias unidades. Essas são exatamente as desvios que uma inspeção em meio de produção com 20–50% de conclusão teria detectado.
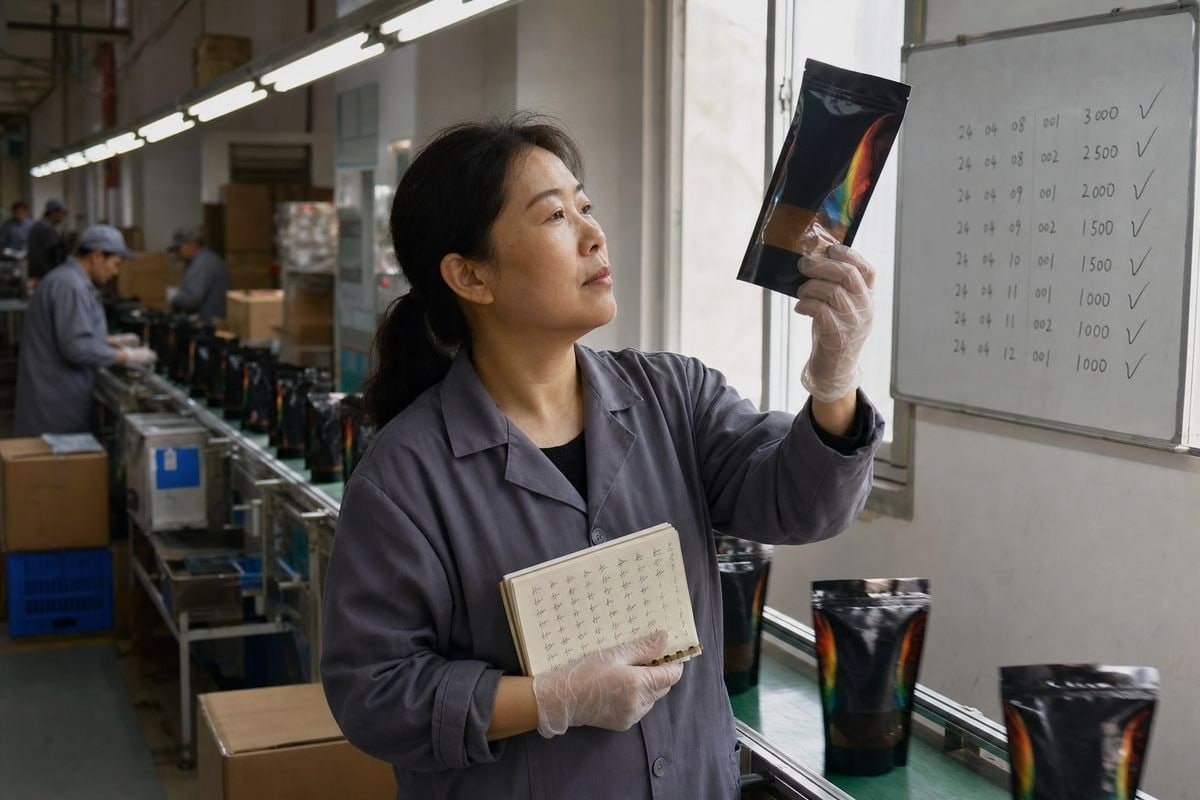
Existe um teste diagnóstico prático que você pode executar em qualquer falha de qualidade passada. Diferentes desvios têm diferentes locais de origem na linha de produção. Combine seu defeito com sua origem provável, e você verá qual ponto de verificação o teria interceptado.
Um Teste Simples de Tempo de Causa Raiz
Faça três perguntas sobre seu último defeito perdido:
- O defeito estava presente em todas as unidades ou em um aglomerado? Defeitos em todas as unidades apontam para um erro de configuração ou ferramenta — uma captura de primeiro artigo. Aglomerados apontam para deriva — uma captura de meio de produção.
- Foi um problema de saída do processo ou de acabamento? Mistura incorreta de grânulos de cor, selagens fracas e embalagens com enchimento insuficiente são saídas do processo. Caixas arranhadas e códigos de barras ausentes são problemas de acabamento.
- A amostra AQL passou enquanto o lote ainda falhou no mercado? Essa é a assinatura clássica de um problema de processo oculto nas estatísticas de amostra aceitáveis — algo que as verificações em processo e os dados de tendência SPC revelam, e a amostragem final muitas vezes não consegue.
Qual Ponto de Verificação Captura Qual Desvio
| Tipo de desvio | Primeiro Artigo | Meio de Produção (DUPRO) | Apenas Final |
|---|---|---|---|
| Ferramenta errada ou matrizes desalinhadas | ✔ Capturado | Possíveis | Tarde demais |
| Lote de material incorreto em meio à produção | Perdido | ✔ Capturado | Detectado, não prevenido |
| Deriva da temperatura de selagem a quente | Possíveis | ✔ Capturado | Detectado, não prevenido |
| Variação do peso de enchimento devido ao desgaste do funil | Perdido | ✔ Capturado | Dependente da amostra |
| Erros de embalagem, rotulagem, código de barras | Possíveis | Possíveis | ✔ Capturado |
| Lacunas na documentação de remessa | N/A | N/A | ✔ Capturado |
Em nossas próprias linhas, verificações em meio à produção geralmente acontecem uma vez que 20–50% de um pedido é concluído, com patrulhas em processo começando já em 10–15%. Para nossos pacotes de cores de chama, isso significa verificar a integridade da selagem, o peso de enchimento e a composição do grânulo enquanto a produção está ativa. Se ocorrer deriva, paramos, corrigimos e contemos — geralmente no mesmo turno. Um cronograma apenas final teria permitido que a mesma deriva continuasse silenciosamente até a conclusão de 100%.
Qual Cronograma de Inspeção Devo Exigir ao Lançar um Novo Produto de Marca Própria Color-Flame Com Meu Fornecedor?
Quando integramos um comprador de marca própria 4 para pacotes Magic Fire — nova arte da embalagem, nova caixa, novo código de barras, às vezes uma nova especificação de tempo de queima — insistimos no cronograma completo de três estágios nós mesmos, mesmo antes que o comprador peça.
Para um novo lançamento de marca própria, exija todas as três etapas: inspeção do primeiro artigo para validar ferramentas, arte, materiais e fórmula antes do aumento do volume; uma verificação de meio de produção em 20-50% de conclusão para capturar desvios; e inspeção aleatória final para embalagem, rotulagem e liberação de remessa.
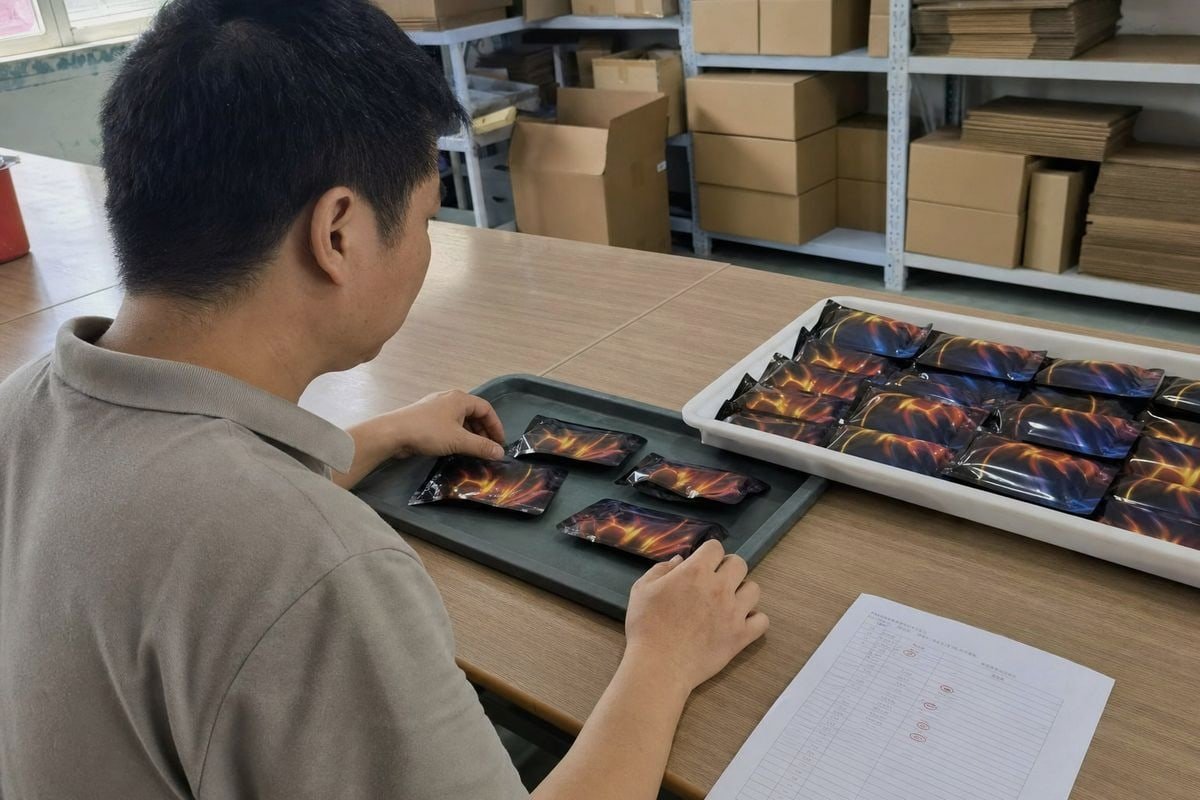
Lançamentos de novos produtos concentram todos os fatores de risco conhecidos em um único pedido. Novas ferramentas podem estar desalinhadas. Novas embalagens impressas podem mudar de cor em relação à prova aprovada. Uma nova mistura de grânulos pode se comportar de maneira diferente no enchimento automatizado. Em categorias regulamentadas e de alto risco, a inspeção em camadas sob padrões como AS9102 5 é obrigatória exatamente por esse motivo — e embora um pacote de cor de chama não seja uma peça aeroespacial, é um produto de consumo relacionado a fogo destinado às prateleiras de varejo nos EUA e na Europa. As apostas de conformidade são reais.
A Sequência de Inspeção de Lançamento
Aqui está a sequência que recomendo aos compradores que lançam conosco, e ela se aplica a qualquer fornecedor:
- Revisão pré-produção. Confirme a amostra de referência, os arquivos de arte, o texto da etiqueta de aviso e os requisitos do relatório de teste (mantemos a marcação CE mais os relatórios SGS/Intertek) antes que qualquer coisa seja produzida.
- Inspeção do primeiro artigo. As primeiras unidades produzidas são verificadas em relação a todas as especificações: dimensões da embalagem, resistência da selagem, peso de enchimento, cor e composição do grânulo, registro de impressão e desempenho de queima. Nada é escalado até que o FAI seja aprovado e documentado.
- Inspeção em meio à produção. Com aproximadamente 30% de conclusão, verifique se o processo está se mantendo: sem deriva na selagem, sem substituição de material, sem desbotamento da impressão, efeito consistente de cor de chama.
- Inspeção final aleatória. Amostragem AQL de produtos acabados e embalados — caixas internas, caixas de exibição, códigos de barras, etiquetas de aviso e marcações de caixa — antes da liberação da remessa.
Há uma razão pela qual isso importa mais com uma parceria não comprovada. Nossa profundidade de produção significa que nossa primeira amostra reflete de forma confiável a qualidade da produção em massa, e após mais de 17 anos podemos comprovar a consistência lote a lote. Mas você não pode assumir isso sobre nenhuma fábrica em um primeiro pedido. O cronograma de inspeção é como você o verifica em vez de esperar. Uma vez que dois ou três pedidos passem limpos com fortes dados de processo, você pode reduzir razoavelmente o cronograma — isso é estabilidade conquistada por meio de evidências, não assumida no primeiro dia.
Como Construo um Plano de Inspeção Que Satisfaça os Requisitos de Conformidade dos Meus Compradores de Varejo Sem Atrasar o Meu Envio?
Um importador dos EUA que vendia para grandes redes de melhorias para o lar uma vez me disse que seu verdadeiro medo não eram os defeitos — era o atraso de duas semanas que uma inspeção final falha desencadearia. Esse medo moldou como projetamos os planos de inspeção hoje.
Integre o plano de inspeção na linha do tempo de produção, não depois dela. Agende o FAI no primeiro dia e o DUPRO no meio da produção para que os problemas sejam corrigidos enquanto a produção continua, depois agende a inspeção final dois a três dias antes da saída da fábrica. Verificações antecipadas evitam falhas que causam atrasos na reinspeção.
A verdade contraintuitiva é que a inspeção em camadas geralmente torna as remessas mais rápidas, não mais lentas. Atrasos raramente vêm das próprias inspeções — um DUPRO leva um dia. Atrasos vêm de inspeções finais falhas, que forçam retrabalho, reagendamento de reinspeção e perda de prazos de embarque. Ao antecipar a verificação, você remove a principal causa de falha de última hora.
Um Cronograma que Protege a Data de Envio
| Estágio de produção | Atividade de inspeção | Impacto no tempo | Risco de atraso removido |
|---|---|---|---|
| Dia 1 de produção | Inspeção do primeiro artigo | Horas, a produção continua após a aprovação | Erros de configuração, ferramentas, arte, fórmula |
| 20–50% concluído | Verificação em meio à produção (DUPRO) | 1 dia, a produção continua | Deriva do processo, erros de lote de material |
| 100% concluído, embalado | Inspeção aleatória final (AQL) | 1 dia | Erros de embalagem, rotulagem e documentação |
| Pré-envio | Revisão do pacote de documentos | Paralelo, sem dias adicionais | Lacunas na documentação de conformidade na alfândega ou no varejo |
Combinando o Plano com as Demandas de Conformidade do Varejo
Compradores de grandes redes e varejistas estabelecidos se preocupam com a rastreabilidade tanto quanto com os resultados de aprovação/reprovação. Um cronograma de várias etapas produz exatamente o rastro documentado que eles desejam: relatórios FAI, registros de processo, certificados de inspeção final e relatórios de teste de suporte. Quando fornecemos canais de sourcing de varejo, agrupamos a ISO 9001 e Evidências de auditoria BSCI 6 com relatórios de teste SGS/Intertek e registros de lote, para que a equipe de conformidade do comprador receba um pacote limpo. Essa rastreabilidade também acelera a análise de causa raiz se algo desviar — você sabe em qual ponto de verificação o problema passou, então a investigação leva dias em vez de semanas.
Duas dicas práticas da nossa experiência de exportação em mais de 30 mercados. Primeiro, concorde com os níveis de AQL 7 e a lista de classificação de defeitos antes do início da produção, não na hora da reserva; renegociar critérios na inspeção final é uma armadilha clássica de atraso. Segundo, se você usar uma empresa de inspeção terceirizada, reserve o último horário quando o DUPRO passar — um resultado limpo na metade da produção é o melhor preditor de um resultado final limpo, para que você possa comprometer-se com a data com confiança.
Conclusão
A inspeção apenas final detecta desvios; a inspeção de primeiro artigo mais a de meio de produção os previne. Camada todas as três etapas, mantenha a inspeção final como salvaguarda e faça parceria com fábricas cujo controle de processo torna cada etapa previsível.
Notas de rodapé
A SGS é uma empresa líder em inspeção e testes de terceiros mencionada na documentação de conformidade. ↩︎
Referência oficial padrão para o requisito de inspeção de primeiro artigo aeroespacial citado no texto. ↩︎
Norma ISO oficial referenciada como a certificação de gestão de qualidade que o fornecedor possui. ↩︎
Contexto sobre acordos de fabricação de marca própria relevantes para o cenário de lançamento discutido. ↩︎
Norma SAE para inspeção de primeiro artigo citada como modelo para conformidade de inspeção em camadas. ↩︎
A amfori BSCI é o programa de auditoria de conformidade social diretamente referenciado no artigo. ↩︎
Explica a estatística de amostragem de aceitação usada para os critérios de inspeção aleatória final. ↩︎
 English
 Spanish
 German
 French
 Arabic
 Portuguese
Participe da conversa