






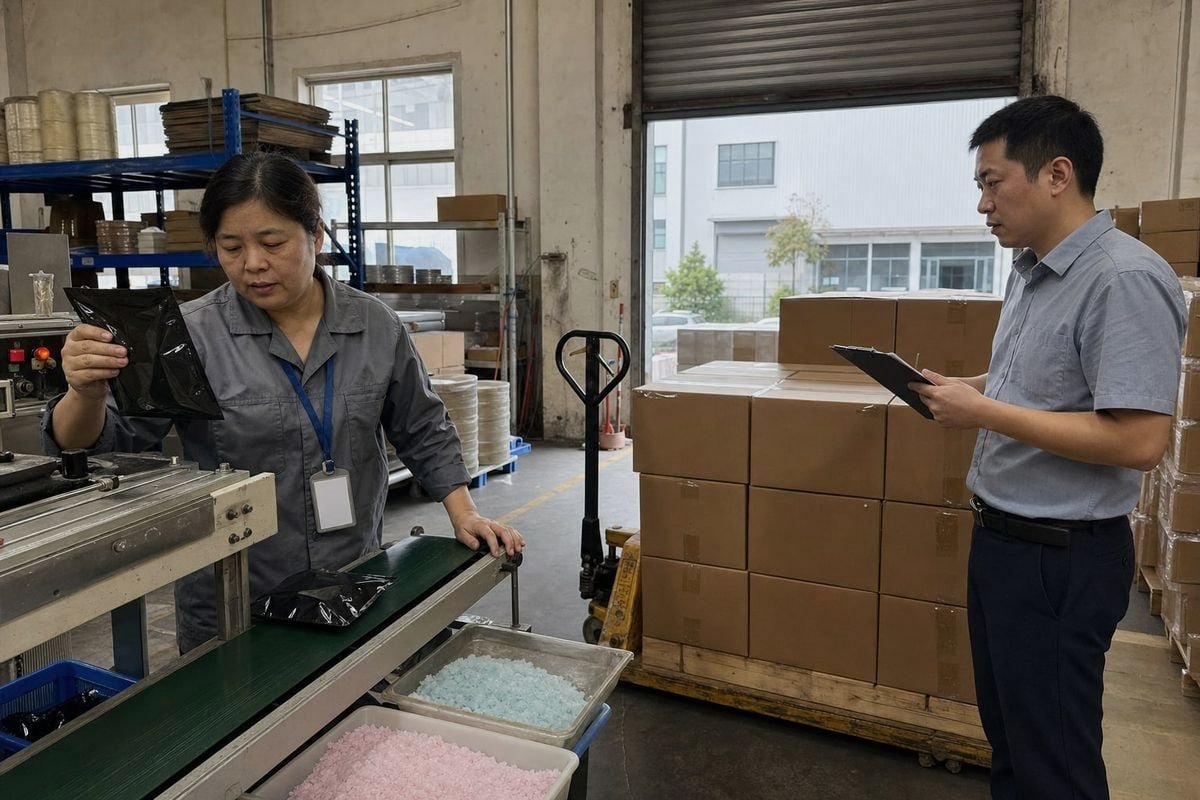
Elegir entre supervisión in situ y PSI también me preocupaba, hasta que un [retraso en el envío de nuestros paquetes Magic Fire](https://sunrichfire.com/how-negotiate-standing-inventory-magic-fire-powder-shorten-lead-times/) enseñó a nuestro equipo una costosa lección sobre cómo detectar defectos demasiado tarde.
La supervisión in situ cuesta más al principio, pero reduce los costes de reelaboración entre un 30 y un 50% y evita retrasos en el calendario al detectar defectos durante la producción. La PSI cuesta solo $250–$500 al día, pero detecta problemas una vez terminados los productos, cuando las correcciones desencadenan ciclos de reelaboración, reinspecciones y retrasos en el envío.
Ambos métodos tienen su lugar. La verdadera pregunta es qué riesgo necesita controlar, y cuándo Marcado CE 1. Permítame desglosar las cifras que vemos en nuestras propias líneas de producción.
¿Qué costos de retrabajo debería esperar si los defectos se detectan solo en la inspección previa al envío final en lugar de durante la producción?
Al principio de nuestra historia de exportación, un lote de sobres de papel de aluminio falló una inspección final integridad del sellado 2. Hubo que volver a empaquetar todo el pedido. Esa semana remodeló la forma en que operamos control de calidad 3.
Los defectos detectados solo en la inspección previa al envío (PSI) final suelen costar entre tres y seis veces más de reparar que los defectos detectados durante la producción, porque el pedido completo debe clasificarse, rehacerse, reempaquetarse y volver a inspeccionarse. Los costos indirectos, como la mano de obra inactiva, las reservas de buques perdidas y las tarifas de reinspección, multiplican el daño.
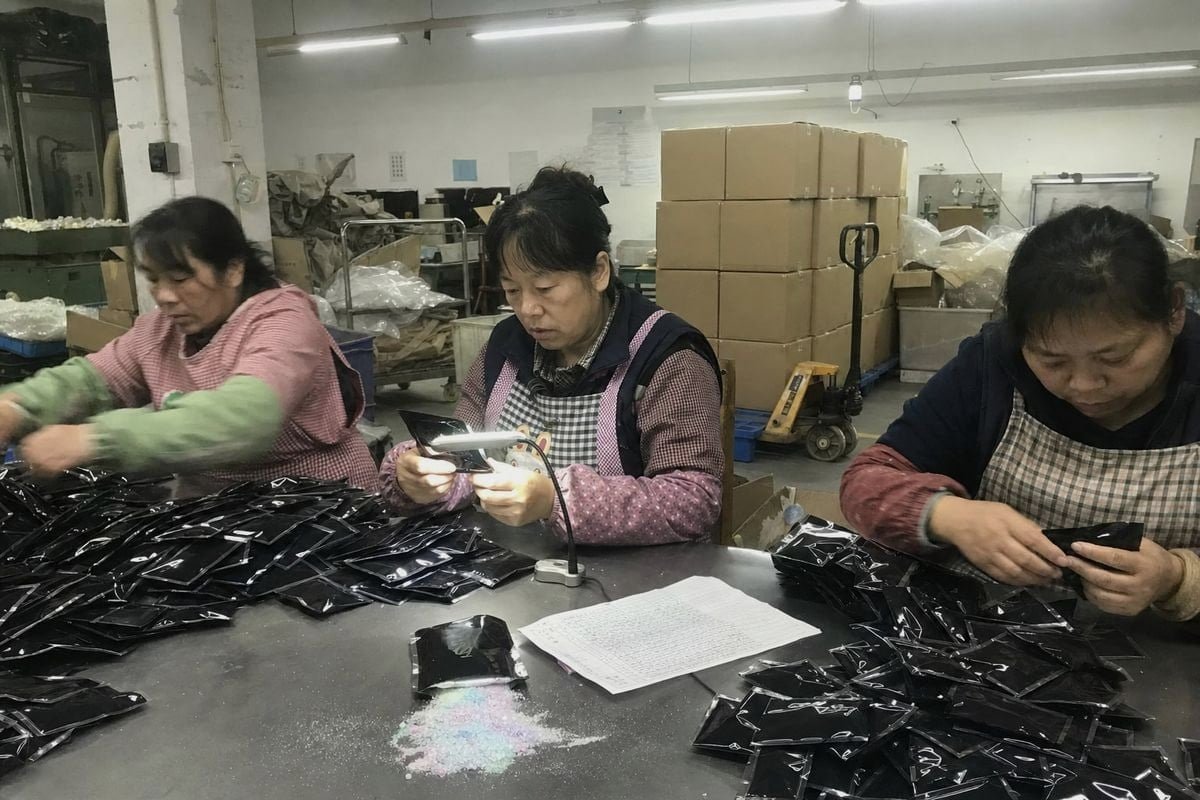
Las matemáticas detrás de los defectos detectados tarde son implacables retenciones aduaneras 4. La investigación de la industria sobre el seguimiento formal de retrabajos sitúa el retrabajo previo a la finalización en alrededor del 0,38% del valor del contrato en promedio, aumentando al 0,76% una vez que se cuentan las correcciones posteriores a la finalización. Pero estimaciones más amplias de la industria citan entre el 3 y el 6% del valor del proyecto, y algunas fuentes dicen que los costos indirectos pueden llegar a ser seis veces el costo directo. Estas cifras no son contradictorias. Miden diferentes porciones del mismo problema. Las cifras bajas solo cuentan el trabajo de corrección directo y rastreado. Las cifras altas incluyen todo lo que sigue: trabajadores inactivos, operaciones reprogramadas, facturación retrasada y tarifas de inspección repetidas.
Para un producto como nuestros paquetes de llama de colores, el patrón es el mismo. Si aparece un defecto de sellado en el primer 10–15% de una tirada y alguien lo detecta, ajustamos la máquina y perdemos una hora. Si nadie lo detecta hasta la PSI, todo el pedido necesita un reordenamiento del 100%.
Dónde se acumulan los costos
| Elemento de costo | Defecto detectado durante la producción | Defecto detectado en la PSI final |
|---|---|---|
| Alcance de la corrección | Lote parcial pequeño | Pedido completo terminado |
| Mano de obra | Minutos de ajuste | Días de clasificación y reempaquetado |
| Materiales | Residuos mínimos | Empaquetado a menudo desechado |
| Reinspección | Generalmente no es necesario | Segunda tarifa de PSI, más tiempo de espera |
| Horario | Sin impacto | Reserva perdida, riesgo de flete urgente |
Cabe mencionar otro costo oculto: una PSI fallida a menudo desencadena un ciclo de retrabajo y reinspección. Cada ciclo agrega otra tarifa de inspección y otras 24–72 horas de tiempo de entrega del informe. Dos ciclos fallidos pueden consumir silenciosamente dos semanas.
¿Cuánto tiempo de antelación puedo ahorrar utilizando la supervisión in situ para detectar problemas antes de que finalice la producción en masa?
Un distribuidor alemán preguntó una vez a nuestro equipo por qué los pedidos de su proveedor anterior se retrasaban dos o tres semanas. Revisamos su proceso: cada problema de calidad surgía en la inspección final, nunca antes.
La supervisión in situ típicamente ahorra de una a tres semanas de tiempo de entrega en un pedido problemático. Previene rechazos en lote en la inspección final, evita ciclos de retrabajo y reinspección, y la presentación de informes en tiempo real con fotos y videos reduce los 2–5 días de retraso en la comunicación en comparación con la espera de un informe formal de inspección previa al embarque.
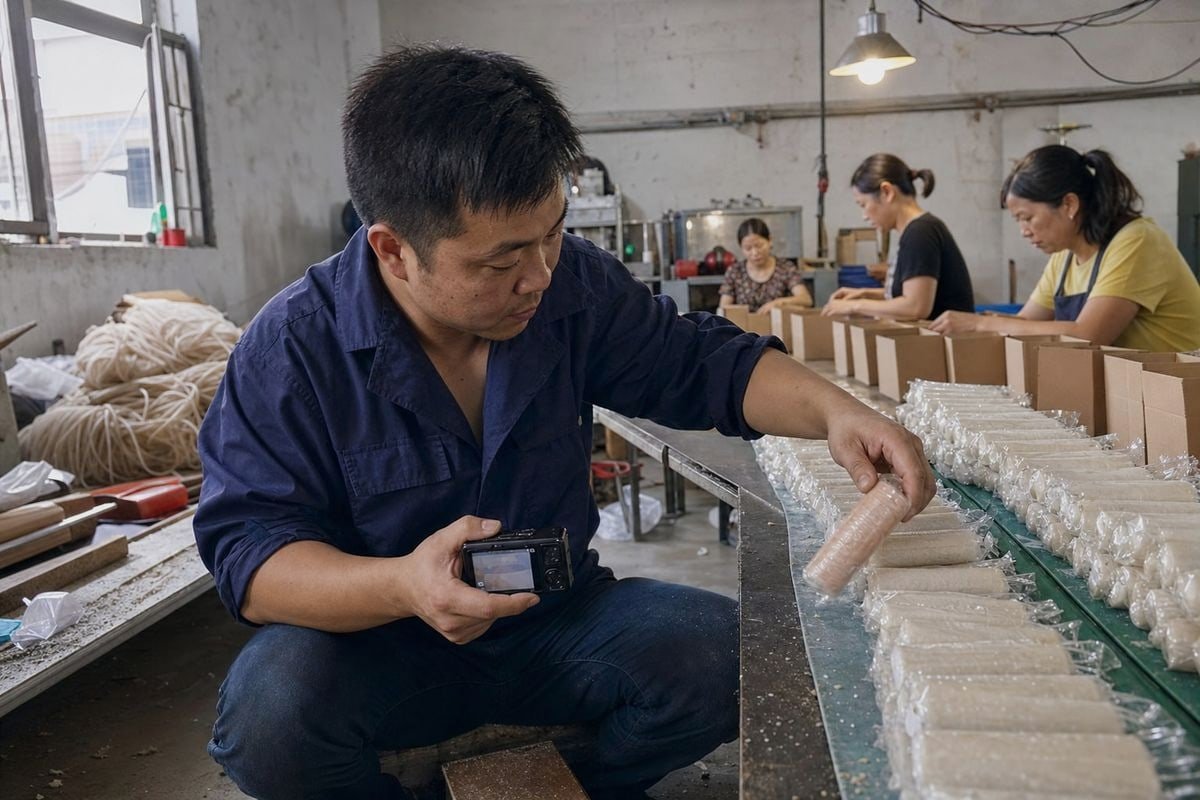
El daño al tiempo de entrega rara vez proviene de un gran evento. Se propaga. Un defecto encontrado en la PSI significa que la producción tiene que reiniciarse en algún nivel, lo que significa que la reserva del buque se retrasa, lo que significa que la próxima navegación disponible es una semana más tarde, lo que significa que la fecha de llegada al estante del minorista está en riesgo. La supervisión in situ rompe esa cadena en el primer eslabón.
Así es como suele desarrollarse el calendario en nuestras líneas en Ningbo. La PSI se realiza cuando la producción está completa en un 80–100%. En ese momento, el margen entre la inspección y la fecha límite de envío a menudo es de solo unos pocos días. Casi no hay margen para corregir un problema sistémico. Por el contrario, un supervisor que observa las primeras tiradas de producción detecta una deriva en la consistencia del color o una etiqueta de advertencia mal impresa en cuestión de horas, mientras que solo se ve afectada una pequeña fracción del pedido.
De dónde vienen los días
- Sin rechazo de lote. Corregir un defecto con una finalización del 10% evita retrabajar el 90% restante. Eso solo puede ahorrar de 5 a 10 días de producción.
- Sin ciclo de reinspección. Omitir una segunda PSI ahorra la espera de la reserva más 24–72 horas de tiempo de entrega del informe.
- Decisiones más rápidas. Las actualizaciones en vivo desde el piso significan que usted aprueba o rechaza una solución el mismo día, no después de que llegue un informe formal, típicamente 2–5 días más rápido.
- Reservas de flete protegidas. Enviar en el buque planificado evita una o dos semanas de espera para la próxima navegación.
La contrapartida es honesta: la supervisión agrega costos de monitoreo durante la producción. Pero ese costo compra un seguro de calendario, y para productos de temporada como los iniciadores de fuego que se dirigen a una ventana de venta minorista del cuarto trimestre, perder el buque es mucho más caro que cualquier tarifa de inspección.
¿Qué enfoque de inspección me ayuda a evitar costosas reexpediciones al importar productos de color y encendedores?
El cumplimiento impulsa todo en nuestra categoría. Nuestros paquetes Magic Fire y los iniciadores de fuego recubiertos de cera se envían con informes de prueba SGS o Intertek, Marcado CE 6, y etiquetas de advertencia específicas del mercado — y cualquier brecha allí puede dejar un contenedor varado.
Un enfoque combinado funciona mejor para los productos de llama de color y encendedores. La supervisión in situ previene fallos sistémicos como errores de dosificación química, fallos de sellado y errores de etiquetado en el origen, mientras que una inspección final de control de calidad verifica el embalaje, el etiquetado y la documentación antes del envío, los fallos que con mayor frecuencia causan reenvíos y retenciones aduaneras.

Los productos con temática de fuego conllevan riesgos que los productos de consumo ordinarios no tienen. Un reenvío aquí no es solo costo de flete. Puede significar un rechazo aduanero por etiquetado, un contracargo de minorista por una fecha de caducidad omitida o, peor aún, una queja de seguridad. Por lo tanto, vale la pena mapear cada modo de falla al control que realmente lo detecta.
Modos de falla y el control correcto
| Modo de fallo | Mejor detectado por | Por qué |
|---|---|---|
| Dosificación incorrecta del colorante (llamas débiles o descoloridas) | Supervisión in situ | Solo visible durante la mezcla y las pruebas de combustión en la línea |
| Fallo del sellado de la bolsa de aluminio (entrada de humedad) | Supervisión in situ | La deriva de la máquina aparece a mitad de la carrera; el PSI de la muestra puede pasarlo por alto |
| Etiqueta de advertencia faltante o incorrecta | Cualquiera de los dos, pero el PSI es la última puerta de control | Las verificaciones de etiquetas son rápidas en la inspección final |
| Errores de código de barras y marcado de cartón | PSI final | Verificado contra la lista de empaque antes de la carga |
| Faltan informes de prueba o documentos de cumplimiento | Revisión de documentos de pre-envío | Las aduanas y los minoristas revisan esto a la llegada |
| Inconsistencia de color lote a lote | Supervisión in situ | Requiere comparación entre lotes de producción |
Observe el patrón. Los defectos de rendimiento del producto —los que están ocultos dentro de la bolsa o el recubrimiento de cera— necesitan ojos en la línea mientras se realiza el trabajo. Los defectos de embalaje y documentación son superficiales y el PSI los detecta de manera eficiente. Para nuestros propios pedidos OEM, probamos con fuego muestras de cada lote durante la producción, luego realizamos una verificación final del embalaje, los códigos de barras y etiquetas de advertencia 7 antes de que los productos salgan de la fábrica. Un ejemplo aproximado de la literatura de abastecimiento hace que la economía sea vívida: una tasa de defectos de 10% en un pedido de 5,000 unidades puede generar miles de dólares en devoluciones, tarifas de plataforma y reprocesos, frente a unos pocos cientos de dólares por la inspección que lo habría detectado.
¿Debo combinar la supervisión in situ con PSI para equilibrar los costes de control de calidad con mis plazos de entrega?
Los gerentes de compras a menudo piden a nuestro equipo de ventas que elimine el PSI del presupuesto una vez que la supervisión esté en marcha. Por lo general, nos oponemos, y aquí está el compromiso que les explicamos.
Sí, combinar ambos es el enfoque más rentable para la mayoría de los pedidos. Utilice la supervisión in situ como control de procesos para prevenir retrabajos durante la producción, y PSI como control de liberación para verificar el envío final. Juntos cuestan mucho menos que un lote fallido o una ventana de entrega perdida.

Los dos métodos no son sustitutos. La supervisión es una herramienta de control de procesos. El PSI es una herramienta de control de liberación. Se encuentran en diferentes puertas de control y detectan diferentes fallas, por lo que eliminar cualquiera de los dos deja una brecha.
Dicho esto, los presupuestos son reales. No todos los pedidos justifican supervisión a tiempo completo. La combinación adecuada depende del valor del pedido, la complejidad del producto y cuánto le cuesta un plazo perdido aguas abajo.
Adaptar la combinación de controles al pedido
| Perfil del pedido | Mezcla recomendada | Racional |
|---|---|---|
| Primer pedido con un nuevo proveedor | Supervisión completa + PSI | Máximas incógnitas; el primer lote establece la línea de base de calidad |
| Pedido repetido, producto estable | Control durante la producción (DPI) + PSI | Verificación puntual del proceso, verificación de la liberación |
| Pedido estacional de alto valor (minorista Q4) | Supervisión + PSI | Un envío perdido cuesta más que ambos controles combinados |
| Pedido de prueba pequeño, baja complejidad | Solo PSI | La tarifa es baja; la desventaja de una falla está contenida |
| Etiqueta privada personalizada con nuevo embalaje | Supervisión en los primeros lotes + PSI | La nueva obra de arte y las etiquetas son donde se agrupan los errores |
Dos puntos más de experiencia. Primero, el enfoque híbrido —inspecciones periódicas durante la producción más un PSI final— a menudo supera a cualquiera de los métodos por sí solo tanto en costo como en protección del plazo de entrega, porque el DPI captura la mayor parte del beneficio de la supervisión a una fracción del costo. Segundo, la supervisión tiene un efecto compuesto que el PSI nunca ofrece: la presencia continua capacita al personal de la fábrica, por lo que las tasas de defectos disminuyen en pedidos futuros. El PSI, por diseño, no cambia nada aguas arriba. Cuando recibimos equipos de control de calidad de clientes o supervisores externos en nuestras instalaciones de Ningbo, las acciones correctivas de una temporada se trasladan a la siguiente. Es por eso que nuestra primera muestra coincide de manera confiable con la producción en masa: la disciplina del proceso ya está incorporada y las verificaciones externas la confirman en lugar de crearla.
Conclusión
La supervisión in situ evita reprocesos y protege su cronograma durante la producción. El PSI protege el envío final. Combinados, cuestan menos que un lote fallido; use ambos, en diferentes puertas de control.
Notas al pie
La guía oficial de la UE aclara los requisitos de marcado CE referenciados para envíos de encendedores conformes. ↩︎
Explica la ciencia del sellado del embalaje relevante para el defecto de la bolsita discutido en el artículo. ↩︎
Concepto de fondo que sustenta la comparación de inspección y supervisión del artículo. ↩︎
Recurso comercial gubernamental que explica los procedimientos aduaneros relevantes para los riesgos de reenvío. ↩︎
Proporciona información de fondo sobre la logística de envío referenciada en la discusión del plazo de entrega. ↩︎
Fuente oficial de la UE que define el marcado de cumplimiento mencionado para envíos de productos. ↩︎
Guía de la agencia de seguridad del consumidor de EE. UU. sobre el etiquetado requerido para productos de consumo. ↩︎
 English
 Spanish
 German
 French
 Arabic
 Portuguese
Únete a la conversación