






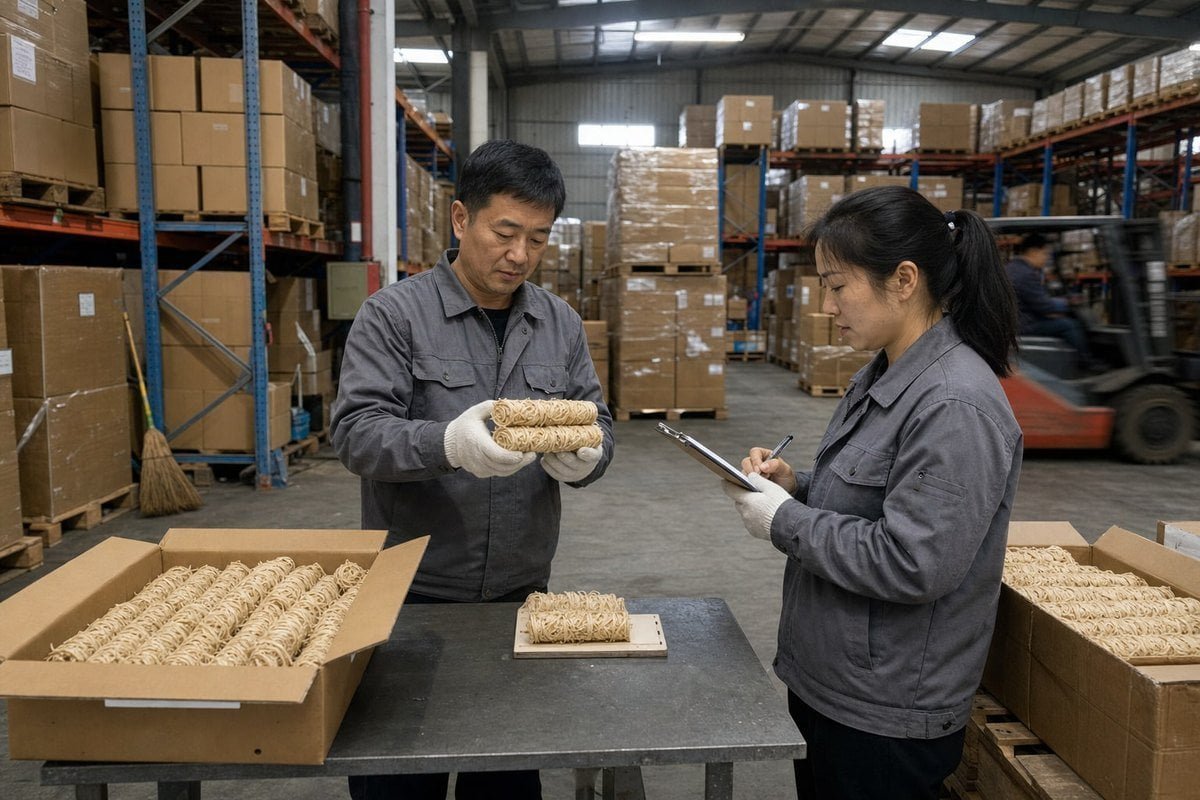
Les contrôles ponctuels entre entrepôts pour la cohérence des lots d'allume-feu en bois sont devenus une priorité pour nous après qu'un distributeur a trouvé deux lots "identiques" brûlant différemment. L'inventaire fractionné masque la dérive de qualité. La solution est un programme de contrôles ponctuels structuré, que je vais vous présenter ici.
Configurez des contrôles ponctuels inter-entrepôts en définissant un standard de lot unique pour tous les sites, en prélevant des échantillons aléatoires dans chaque entrepôt, en les inspectant selon une liste de contrôle commune couvrant les codes de lot, le poids, l'humidité et le temps de combustion, puis en comparant les résultats à un échantillon de référence maître et en documentant chaque constatation.
C'est la réponse courte. Maintenant, je vais la décomposer en quatre étapes pratiques que vous pouvez appliquer à votre propre opération multi-entrepôts, en commençant par ce qu'il faut vérifier en premier.
Que dois-je vérifier en premier lors de la comparaison de lots d'allume-feu en bois entre différents entrepôts ?
Il y a quelques années, notre équipe de contrôle qualité à Ningbo a retracé une plainte client jusqu'à un entrepôt qui avait discrètement reconditionné une palette endommagée de rouleaux de bois trempés dans la cire. Le code de lot 1s racontait toute l'histoire.
Commencez par des contrôles d'identité : vérifiez les codes de lot, les étiquettes, l'exactitude des SKU et l'intégrité de l'emballage dans chaque entrepôt avant de tester les performances. Si deux sites détiennent des lots mélangés ou mal étiquetés, aucun test de combustion ne vous donnera de données comparatives significatives, la traçabilité passe donc toujours en premier.
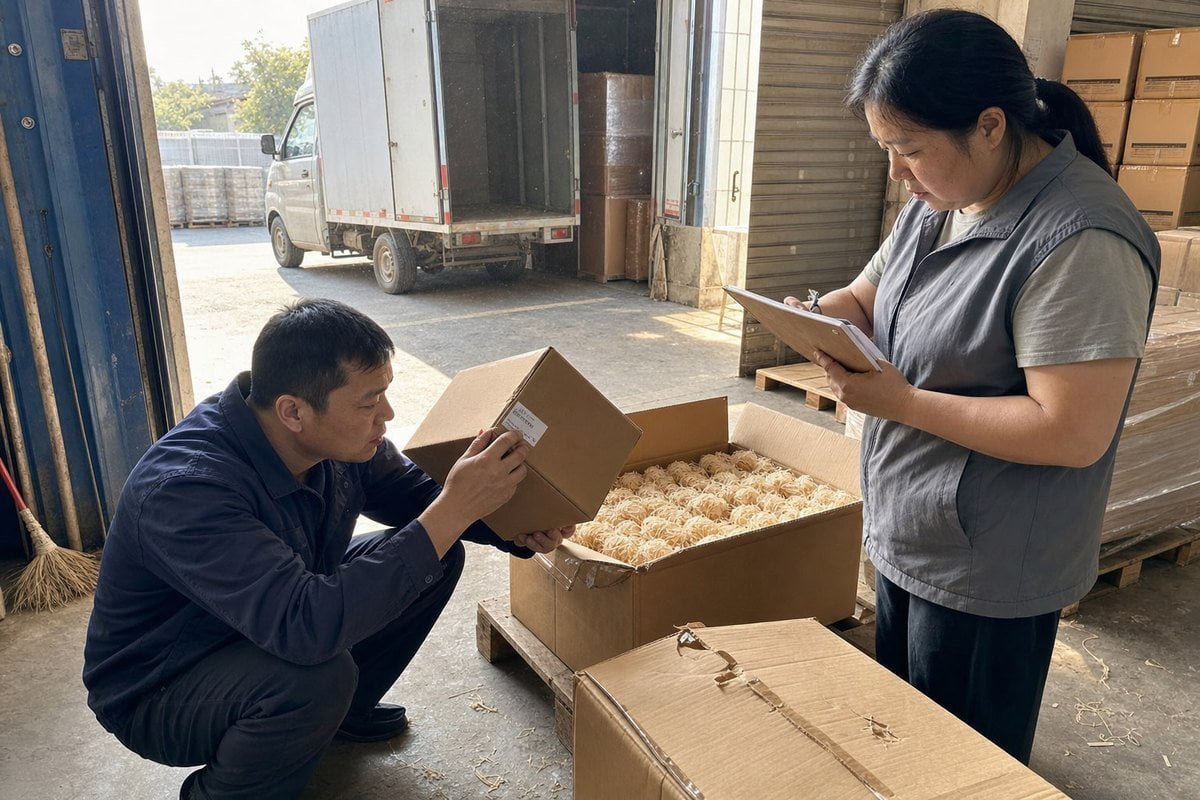
Le problème principal est simple. "Même produit" ne signifie pas toujours "même lot" une fois que l'inventaire est stocké dans différents bâtiments. Les erreurs de réception, le reconditionnement et les différences de stockage créent tous une dérive. Vos premières vérifications doivent donc confirmer que vous comparez réellement des éléments similaires.
Les vérifications d'identité précèdent les vérifications de performance
Je divise chaque inspection de première passe en deux niveaux. Les vérifications d'identité confirment ce qu'est le stock. Les vérifications de performance confirment son comportement. Faites-les dans cet ordre.
| Type de vérification | Ce qu'il faut vérifier | Pourquoi c'est important |
|---|---|---|
| Code de lot | Le code de lot du fournisseur correspond aux enregistrements de réception | Permet le suivi des lots d'inventaire et les rappels |
| Exactitude de l'étiquette | Le SKU, les étiquettes d'avertissement, les codes-barres correspondent aux spécifications | Évite les problèmes de conformité en magasin |
| Intégrité de l'emballage | Scellés intacts, cartons non endommagés | Les scellés brisés laissent entrer l'humidité |
| Compte et poids | Unités par paquet, poids du paquet par rapport aux spécifications | Signale les stocks reconditionnés ou incomplets |
| État visuel | Couleur, couverture de cire, pas d'effritement | Signal rapide de dommages dus au stockage |
Établir une définition de lot unique pour tous les sites
Chaque entrepôt doit utiliser les mêmes règles. Un lot est un code de lot fournisseur plus un identifiant de réception. Ne mélangez jamais des palettes de lots différents. Signalez tout stock re-étiqueté, reconditionné, retourné ou endommagé comme une famille de lots distincte et conservez-le séparément. Dans nos propres opérations d'exportation, nous avons constaté que cette règle unique – la ségrégation stricte des lots – empêche la plupart des confusions entre entrepôts avant qu'elles ne commencent. Si un site ne peut pas vous dire de quel lot provient un carton, considérez ce stock comme suspect jusqu'à ce que vous puissiez le tracer.
Comment puis-je créer une liste de contrôle par sondage qui détecte les écarts de temps de combustion et de qualité ?
Lorsque nous avons développé notre gamme d'allume-feu en bois, nous avons appris que la variance du temps de combustion était presque toujours due à deux variables : saturation en cire 2 et humidité. Votre liste de contrôle doit être conçue pour détecter les deux.
Construisez la liste de contrôle autour de critères mesurables : poids unitaire par rapport aux spécifications, analyse de la teneur en humidité, uniformité du revêtement de cire, performance du taux d'allumage et durée de combustion chronométrée. Échantillonnez aléatoirement à partir de différentes positions de palette, enregistrez les résultats sur un formulaire standard et comparez chaque entrepôt au même échantillon maître.
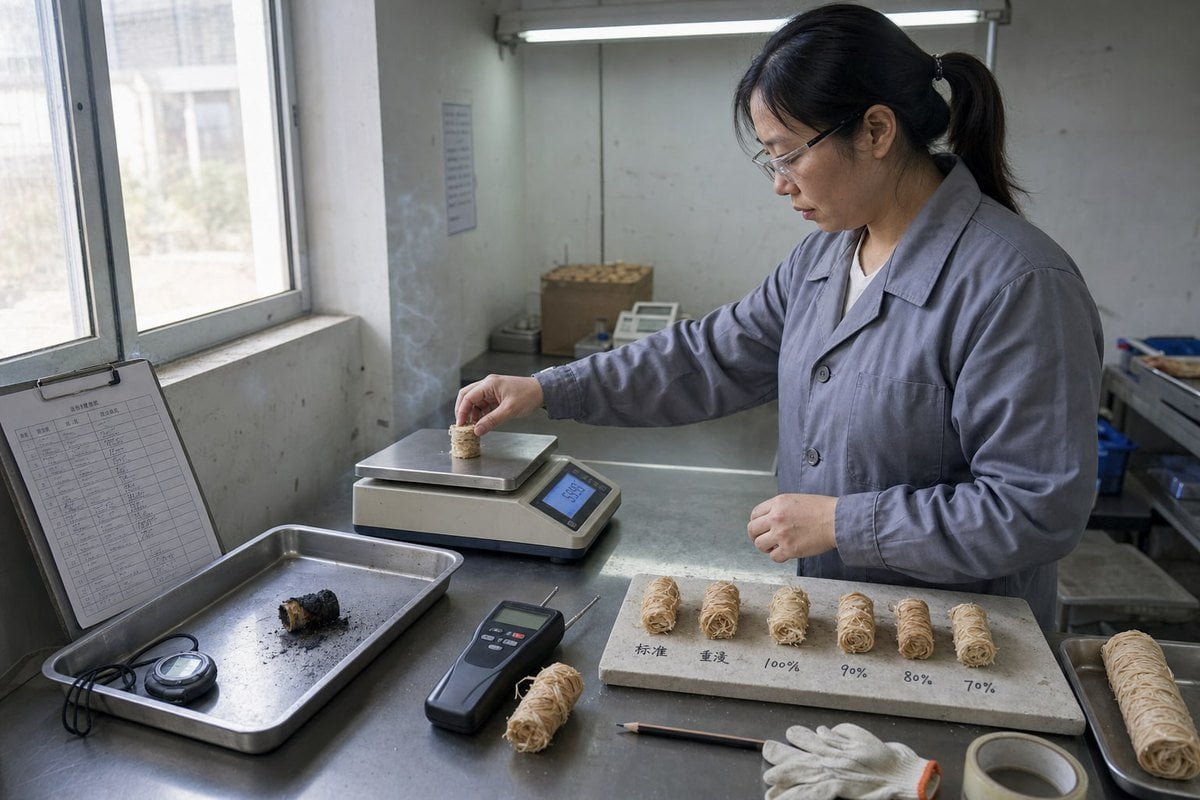
Une liste de contrôle ne fonctionne que si chaque équipe d'entrepôt l'utilise de la même manière. Rédigez-la donc sous forme de procédure opérationnelle normalisée, formez chaque site à son utilisation et gardez le formulaire suffisamment court pour que les gens le complètent réellement pendant un quart de travail normal.
Randomisez l'endroit où vous prélevez les échantillons
La manutention en entrepôt crée des variations cachées. Les cartons à l'avant d'une palette sont exposés différemment de ceux enfouis au milieu d'un rack. Protocoles d'inspection randomisés 3 résolvent ce problème. Prélevez des unités dans différentes allées, différentes hauteurs de rack et différentes dates de réception. Faites tourner les entrepôts à vérifier en premier afin que le calendrier reste imprévisible. Certains de nos plus grands clients distributeurs font même tourner les auditeurs entre les sites, ce qui élimine complètement les biais locaux.
Ce qui figure sur la liste de contrôle
| Point de la liste de contrôle | Méthode | Critères de réussite Exemple |
|---|---|---|
| Poids unitaire | Échelle, par unité et par paquet | Dans la tolérance définie sur la feuille de spécifications |
| Signes d'humidité | Visuel plus lecture du compteur | Pas de gonflement, d'effritement ou d'odeur de moisi |
| Couverture de cire/résine | Visuel par rapport à l'échantillon maître | Revêtement uniforme, pas de zones de fibre nue |
| Test d'allumage | Allumer une unité avec une allumette | S'allume dans votre fenêtre d'allumage définie |
| Tests de durée de combustion | Brûlage chronométré d'unités d'échantillons | Durée dans la plage de la spécification |
| Résidus et odeur | Observer après combustion | Pas de fumée, de résidus ou d'odeur inhabituels |
Conserver un échantillon maître dans chaque installation
Conservez une unité de référence approuvée provenant d'une série de production qualifiée sur chaque site. Les inspecteurs comparent la couleur, la texture et la saturation de la cire par rapport à celle-ci à la main et à l'œil. C'est plus rapide que les tests en laboratoire et permet de détecter la plupart des dérives. Sur notre chaîne de production, nous conservons des échantillons de chaque lot pour cette raison exacte — le premier échantillon qu'un acheteur approuve doit correspondre à ce qui est expédié des mois plus tard, et les références conservées rendent cette promesse vérifiable.
De plus, ne sur-échantillonnez pas. Une approche simple et graduée fonctionne : testez une poignée d'unités par lot et par entrepôt, et n'augmentez que lorsque quelque chose semble anormal. Les méthodes d'échantillonnage statistique existent précisément pour éviter une inspection complète.
Quelles certifications dois-je vérifier pour confirmer la cohérence lot à lot de mon fournisseur ?
Les acheteurs d'Allemagne et des États-Unis nous posent la même question lors de presque chaque première réunion : pas "quel est votre prix", mais "montrez-moi vos certificats et rapports de test 4." Cette instinct est correct, et voici pourquoi.
Vérifier la certification ISO 9001 pour la gestion de la qualité documentée, la BSCI pour les pratiques d'usine auditées, le marquage CE le cas échéant, et les rapports de test de tiers de laboratoires tels que SGS ou Intertek. Ensemble, ils confirment que le fournisseur exécute des processus répétables, et pas seulement un bon premier échantillon.
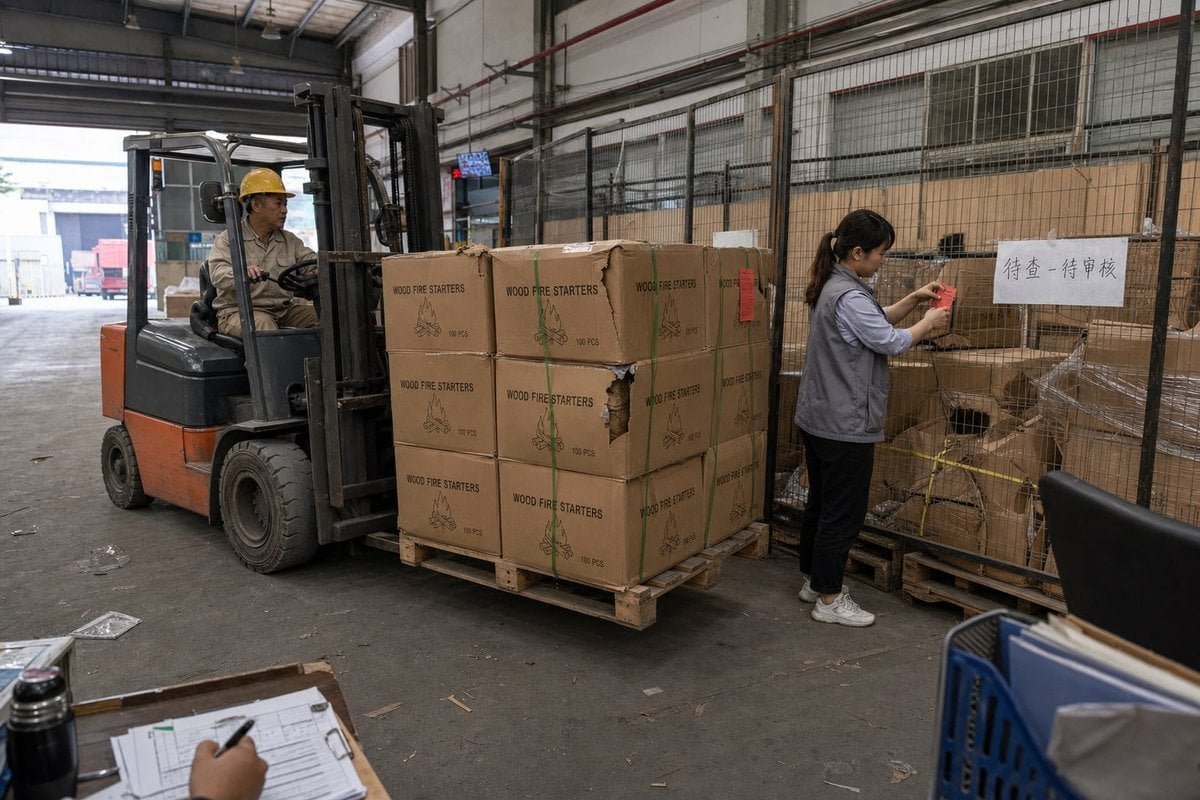
Un certificat ne teste pas votre produit pour vous. Mais il vous indique si l'usine derrière le produit fonctionne avec la discipline qui rend possible la cohérence d'un lot à l'autre. En plus de 17 ans d'exportation de produits d'allumage vers plus de 30 pays, j'ai constaté un schéma clair : les fournisseurs qui maintiennent de véritables systèmes de qualité expédient des lots cohérents, et les fournisseurs qui évitent les audits expédient des surprises.
Ce que chaque certification vous dit réellement
| Certification | Ce qu'il confirme | Pertinence pour la cohérence des lots |
|---|---|---|
| ISO 9001 | Système de gestion de la qualité documenté | Nécessite un contrôle des processus, une traçabilité et action corrective 5s |
| BSCI | Pratiques sociales et d'usine auditées | Signale une usine réelle et stable, pas une coquille commerciale |
| CE | Le produit répond aux exigences applicables de l'UE | Nécessaire pour la conformité prête à l'emploi en Europe |
| Rapports SGS / Intertek | Tests indépendants par des tiers | Vérifie les affirmations de composition et de performance par lot ou par période |
Demandez des preuves au niveau du lot, pas seulement des certificats
Un certificat ISO encadré est un point de départ, pas une preuve. Demandez à votre fournisseur sa procédure opérationnelle normalisée interne pour le contrôle qualité en cours de processus, politique d'échantillons conservés 6, et règles de codage des lots. Demandez comment ils gèrent un contrôle en ligne défaillant. Demandez si les rapports de test sont liés à des séries de production spécifiques. Dans notre usine, nous conservons des enregistrements de lots qui lient les intrants de matières premières, les paramètres de trempage de la cire et les contrôles des produits finis à chaque code de lot — ainsi, lorsqu'un acheteur demande pourquoi le lot A correspond au lot B, nous pouvons présenter la documentation, pas seulement la promesse.
Vérifiez également la déclaration de composition sur l'emballage. Si une boîte indique un rapport fibre de bois et paraffine, le fournisseur doit pouvoir montrer comment il contrôle ce rapport pendant la production. Des intrants cohérents sont le fondement d'une performance de combustion cohérente.
À quelle fréquence dois-je planifier des inspections inter-entrepôts pour éviter des réapprovisionnements coûteux ?
Un compromis que j'évalue constamment avec nos partenaires de distribution est le coût d'inspection par rapport au risque de réapprovisionnement. Vérifier trop souvent gaspille de la main-d'œuvre. Vérifier trop rarement signifie qu'un mauvais lot est expédié pendant des mois avant que quiconque ne le remarque — et à ce moment-là, le coût de réapprovisionnement, de fret et de dommages causés au client dépasse de loin ce qu'auraient coûté les audits.
Exécutez des vérifications ponctuelles de routine mensuellement par entrepôt pour un stock stable, déclenchez des vérifications immédiates après tout écart, plainte ou problème de transfert, et intensifiez les vérifications à hebdomadaires pour les nouveaux lots, les nouveaux fournisseurs ou les entrepôts nouvellement ouverts. Ajustez la fréquence en fonction du risque, pas selon une règle calendaire fixe.
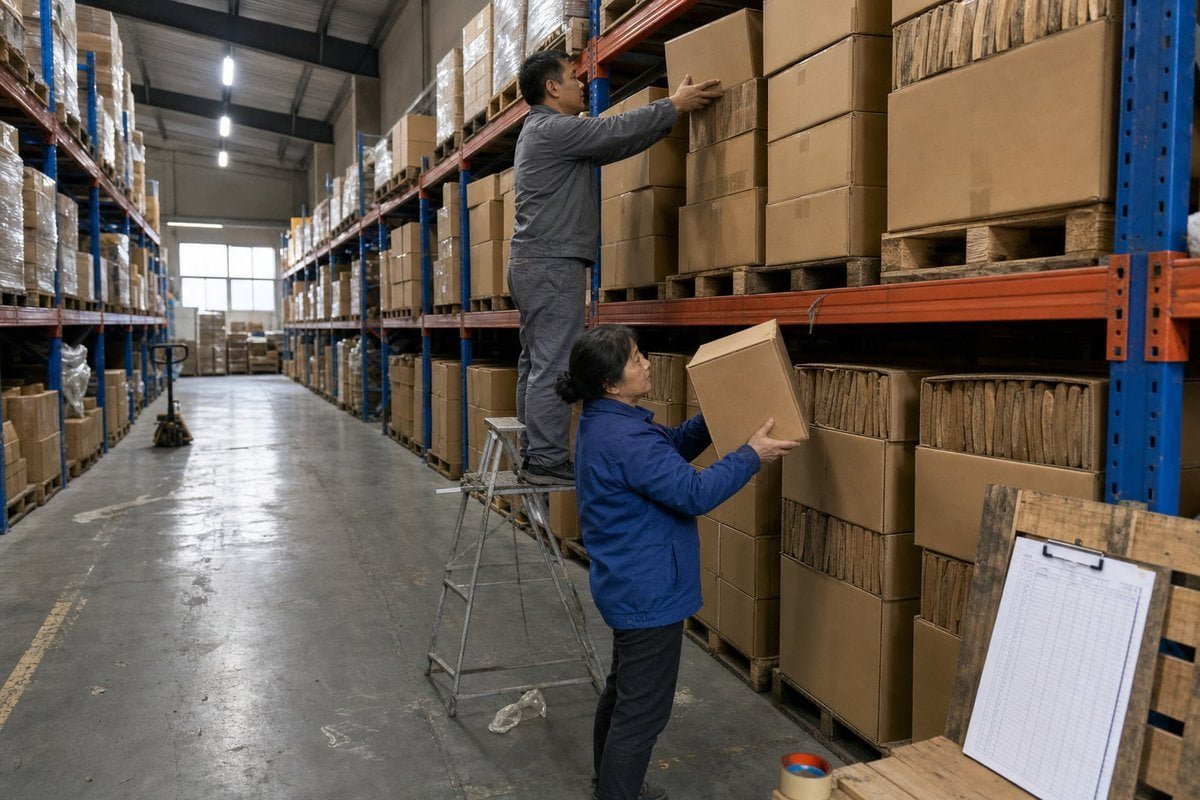
Les calendriers uniformes semblent justes, mais ils gaspillent des efforts. La planification basée sur le risque concentre l'attention là où la dérive est la plus probable. Voici la structure à trois niveaux que je recommande aux acheteurs qui mettent en place audits qualité multi-sites pour la première fois.
Le modèle de fréquence à trois niveaux
- Niveau de routine. Stock stable, fournisseur éprouvé, stockage contrôlé. Vérifier mensuellement par entrepôt avec un petit échantillon aléatoire par lot actif.
- Niveau déclenché. Effectuer un contrôle non programmé immédiatement après tout écart d'inventaire, plainte client, transfert endommagé ou exception de réception. Conserver le lot affecté jusqu'à réception des résultats.
- Niveau intensifié. Nouveau fournisseur, nouveau format d'emballage, nouvel entrepôt ou volume de pointe. Vérifier chaque semaine pendant les deux ou trois premiers cycles, puis réduire une fois que les résultats restent propres.
Facteurs qui devraient augmenter votre fréquence
Les allume-feu en bois sont sensibles à l'humidité. La fibre de bois et la laine de bois 7 absorbent l'humidité, et les revêtements de cire peuvent ramollir à la chaleur. Pesez donc votre calendrier en fonction de l'environnement. Un entrepôt avec un mauvais contrôle de l'humidité de stockage nécessite plus d'attention qu'un entrepôt climatisé. Il en va de même pour les sites qui gèrent des transferts fréquents entre entrepôts, car chaque transfert est une occasion de mélange ou de dommage. L'enregistrement de l'humidité ambiante dans chaque zone de stockage vous donne un signal d'alerte précoce : si les conditions s'écartent de votre plage, déclenchez une vérification même si rien d'autre ne semble anormal.
Lier les constatations aux règles d'escalade
Un calendrier sans règles d'escalade n'est que de la paperasse. Définissez votre réponse à l'avance. Si un échantillon d'entrepôt échoue, mettez ce lot en attente sur ce site et prélevez des échantillons de comparaison sur tous les autres sites détenant le même lot. Enquêtez sur la cause profonde — stockage, transfert ou fournisseur — et enregistrez l'action corrective. Ensuite, intégrez les résultats dans votre journal de tendances. Sur quelques trimestres, ce journal vous indique quels entrepôts, lots et saisons présentent le plus de risques, et vous pouvez ajuster le calendrier avec des données au lieu de conjectures. Nous appliquons la même logique en boucle fermée sur notre propre ligne de production, et c'est la raison pour laquelle nos premiers échantillons correspondent de manière fiable à la production de masse.
Conclusion
La dérive des lots entre les entrepôts est invisible dans les données du système mais évidente pour les clients. Définissez les lots de manière cohérente, échantillonnez aléatoirement, inspectez selon une liste de contrôle unique, vérifiez les certifications des fournisseurs et planifiez les contrôles par risque.
Notes de bas de page
Définition faisant autorité de Wikipédia pour les numéros de lot de fabrication et la traçabilité. ↩︎
Contexte sur la composition de la cire pertinente pour l'uniformité du revêtement et la performance de combustion. ↩︎
Explique la base statistique de l'échantillonnage aléatoire utilisé dans les inspections ponctuelles. ↩︎
SGS publie des rapports de test indépendants de tiers vérifiant la conformité des spécifications du produit. ↩︎
L'ISO 9001 exige des processus d'action corrective documentés dans les systèmes de gestion de la qualité. ↩︎
Règlement officiel de la FDA régissant la conservation des échantillons dans la fabrication. ↩︎
Entrée Wikipédia pour la laine de bois, expliquant ses propriétés et ses utilisations industrielles. ↩︎
 English
 Spanish
 German
 French
 Arabic
 Portuguese
Rejoignez la conversation